آشنایی کامل با فرایندهای فورج، دایکست، اکستروژن و مواد مصرفی

بخش اول – فرایند فورج (آهنگری صنعتی)
۱. مقدمهای بر فورج: قدیمیترین و قدرتمندترین روش شکلدهی فلزات
فورج (Forging) یا آهنگری صنعتی یکی از بنیادیترین و مقاومترین روشهای تولید قطعات فلزی است. در این روش برخلاف ریختهگری، فلز ذوب نمیشود، بلکه با اعمال نیروی تراکمی (فشار، ضربه یا پرس) به شکل نهایی در میآید. به دلیل این که ساختار فلز در حالت جامد تغییر شکل میدهد، خواص مکانیکی آن نسبت به بسیاری از روشهای دیگر بسیار بهتر و قویتر است.
فورج از هزاران سال قبل استفاده میشده، اما امروز به کمک پرسهای چندصدتنی، کورههای چندمنطقهای و تجهیزات مدرن، به یکی از ستونهای اصلی تولید قطعات حیاتی در صنعت تبدیل شده است.
۲. اصول شکلدهی در فورج:
در فورج، فلز تحت شرایط زیر تغییر شکل میدهد:
-
وارد شدن نیرو به صورت ضربهای
(مثلاً چکشهای هوایی یا پرسهای ضربهای) -
وارد شدن نیروی پیوسته و یکنواخت
(پرسهای هیدرولیک یا مکانیکی) -
فشار در وضعیت گرم، نیمهگرم یا سرد
این نیرو باعث تغییر شکل پلاستیک فلز میشود، بدون آنکه ساختار داخلی آن بشکند. همین عامل موجب ایجاد دانسیته بالا، استحکام زیاد و مقاومت در برابر ضربه میشود.
۳. انواع فورج
۳.۱ فورج آزاد (Open-Die Forging)
در این روش فلز بین دو سطح فلزی ساده (معمولاً تخت یا نیمگرد) قرار میگیرد و قالب، شکل نهایی قطعه را محدود نمیکند. کارگر یا اپراتور، قطعه را بین ضربهها جابهجا میکند تا شکل نهایی حاصل شود.
مزایا:
-
مناسب قطعات بزرگ
-
تنش مکانیکی بالا
-
یکنواختی دانهها
-
تولید قطعات خاص بدون نیاز به قالب
کاربردها:
رینگهای بزرگ، شافتهای عظیم، قطعات نیروگاهی، رولها، چکشها.
۳.۲ فورج قالب بسته (Closed-Die / Impression Die)
در این روش قالب شامل شکل نهایی قطعه است. فلز داخل حفره قالب قرار میگیرد و تحت فشار به شکل نهایی در میآید.
مزایا:
-
تولید انبوه
-
دقت بالا
-
امکان ساخت قطعات پیچیده
-
استحکام عالی
کاربردها:
چرخدندهها، بوشها، اتصالات خودرویی، قطعات هوافضا.
۳.۳ فورج گرم، نیمهگرم و سرد
فورج گرم (Hot Forging)
فلز تا بالای دمای تبلور مجدد گرم میشود.
مناسب برای آلیاژهای سخت یا قطعات بزرگ.
فورج نیمهگرم
دمای کمتر از فورج گرم؛ مصرف انرژی کمتر؛ کنترل ابعادی بهتر.
فورج سرد
بدون حرارت انجام میشود؛
مزایا: دقت بسیار بالا، سطح عالی
مناسب فولادهای قابل شکلدهی، قلع، روی.
۴. مزایا و کاربردهای فورج
۴.۱ مزایا
-
استحکام فوقالعاده به دلیل فشرده شدن دانهها
-
دوام بیشتر قطعه
-
مقاومت عالی در برابر خستگی
-
مناسب قطعات حساس با تحمل بار بالا
-
کاهش تخلخل نسبت به ریختهگری
۴.۲ کاربردها
-
صنایع هوافضا
-
خودروسازی
-
نفت، گاز و پتروشیمی
-
نیروگاهها
-
صنایع انرژی
-
تجهیزات صنعتی دقیق
۵. نکات فنی حیاتی در فورج
برای جلوگیری از نقص، ترک، پر نشدن قالب یا دفرمگی، رعایت این موارد ضروری است:
-
کنترل دقیق دما قبل و حین شکلدهی
-
تنظیم سرعت ضربه یا فشار
-
کاهش اصطکاک بین قطعه و قالب
-
استفاده از روانکارها (Graphite-based, MoS₂, Oil-based)
-
کنترل نرخ خنککاری
پس از فورج، معمولاً عملیات زیر انجام میشود:
-
عملیات حرارتی
-
ماشینکاری تکمیلی
-
پرداخت سطح
-
تنشزدایی
۶. مواد مصرفی و روانکارهای مورد استفاده در فورج
در بخش فورج، مواد مهمی که استفاده میشوند عبارتند از:
-
روانکارهای گرافیتی پایه آب
-
روانکارهای پایه روغن
-
روانکارهای BN (بورون نیترید)
-
گارنولها و پودرهای روانکار خشک
-
گریسهای نسوز برای بخشهای مکانیکی دستگاه
۷. اهمیت روانکاری در فورج
روانکار مناسب:
-
از چسبیدن قطعه به قالب جلوگیری میکند
-
طول عمر قالب را افزایش میدهد
-
باعث پر شدن بهتر حفره قالب میشود
-
سطح قطعه را صافتر میکند
-
از ترک و سایش جلوگیری میکند
بخش دوم – فرایند دایکست (ریختهگری تحت فشار)
۱. مقدمهای بر دایکست: تولید سریع، دقیق و صنعتی قطعات فلزی
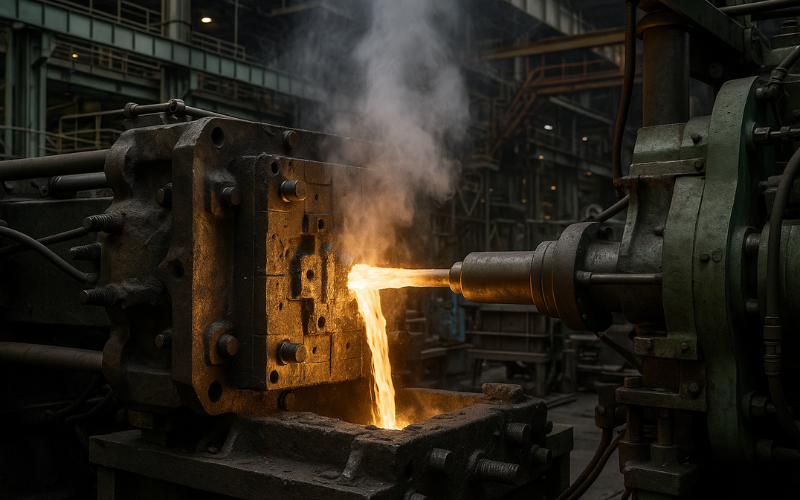
دایکست (Die Casting) یا ریختهگری تحت فشار، یکی از مهمترین و پیشرفتهترین روشهای تولید قطعات فلزی در صنایع خودروسازی، لوازم خانگی، الکترونیک، ماشینآلات و… است. در این روش، فلز مذاب با فشار بسیار بالا داخل قالب فولادی تزریق میشود و قطعهای با دقت ابعادی عالی و سطح نهایی صیقلی تولید میگردد.
دایکست مناسب تولید قطعاتی است که:
-
ابعاد دقیق نیاز دارند
-
سطح نهایی باید صاف باشد
-
شکل قطعه پیچیده است
-
تولید انبوه لازم است
این فرآیند به دلیل سرعت بالا و قابلیت تولید قطعات پیچیده، در دنیا بسیار پرکاربرد شده است.
۲. مراحل کامل فرآیند دایکست (Step-by-Step)
دایکست چند مرحله دقیق دارد که اجرای درست هر مرحله کیفیت نهایی قطعه را تعیین میکند:
۲.۱ ذوب فلز (Melting)
فلزات رایج در دایکست:
-
آلومینیوم
-
روی (Zinc)
-
منیزیم
-
برنج / مس (در برخی دستگاهها)
فلز در کوره تا دمای تعریفشده ذوب شده و آماده تزریق میشود.
۲.۲ بستن قالب (Die Locking)
قالب فولادی شامل دو بخش است:
-
بخش ثابت
-
بخش متحرک
قبل از تزریق، قالب باید کاملاً بسته و قفل شود.
این قفل شدن باید تحمل فشار 700 تا 1500 بار را داشته باشد.
۲.۳ تزریق مذاب (High Pressure Injection)
مهمترین مرحله دایکست.
مذاب توسط:
-
Plunger (پلانجر)
-
پیستون تزریق
با فشار 700 تا 1500 بار وارد حفره قالب میشود.
دلایل فشار بالا:
-
سرعت پر شدن قالب
-
جلوگیری از انجماد زودتر از موعد
-
جلوگیری از تخلخل
-
پر شدن همه جزئیات قالب
۲.۴ خنککاری و انجماد (Cooling & Solidification)
پس از تزریق، مذاب باید با سرعت بالا سرد شود.
برای کنترل دما معمولاً:
-
روانکارهای پایه آب
-
مواد دایکوت
-
اسپری قالب
بهکار میروند.
حرارت سریعاً از سطح قالب به سیستم خنککننده منتقل میشود.
۲.۵ باز شدن قالب و خروج قطعه (Ejection)
پس از انجماد، قالب باز میشود و قطعه توسط:
-
Ejector Pins (پینهای پران)
از قالب خارج میگردد.
روانکاری پینها با گریسهای نسوز اهمیت بسیار زیادی دارد.
۲.۶ عملیات نهایی (Finishing)
قطعات دایکست معمولاً نیاز دارند:
-
برش راهگاه
-
سنگزنی
-
دیبورینگ
-
پولیش
-
Shot Blasting
-
رنگ یا آبکاری
۳. انواع دستگاههای دایکست
دو نوع اصلی دستگاه وجود دارد:
۳.۱ دستگاه دایکست محفظه گرم (Hot Chamber)
ویژگیها:
-
مذاب داخل سیستم تزریق است
-
سرعت بسیار بالاتر
-
مناسب آلیاژهای با نقطه ذوب پایین
کاربرد:
-
زینک (روی)
-
منیزیم
۳.۲ دستگاه دایکست محفظه سرد (Cold Chamber)
ویژگیها:
-
مذاب در کوره جداگانه است
-
مذاب با ملاقه وارد سیلندر تزریق میشود
-
تحمل دمای بسیار بالا
کاربرد:
-
آلومینیوم
-
مس
-
برنج
این دستگاهها در صنعت خودرو رایجترین هستند.
۴. مزایا و معایب دایکست
مزایا
-
دقت ابعادی بینظیر
-
تولید سریع و انبوه
-
سطح صاف و صیقلی
-
امکان ساخت قطعات بسیار پیچیده
-
عمر بالای قالبها در تولید انبوه
معایب
-
هزینه بسیار زیاد قالب
-
محدودیت در ساخت قطعات بسیار بزرگ
-
مناسب فقط فلزات با نقطه ذوب پایین
-
نیاز به کنترل دقیق دما و روانکاری
۵. روانکارها و مواد مصرفی کلیدی در دایکست
دایکست یکی از پیچیدهترین فرایندها از نظر روانکاری و مواد مصرفی است.
مواد مصرفی شامل:
-
پوشان ملاقه
-
کاورال
-
دایکوت
-
دگازور
-
گریس نسوز
-
گریس نقرهای
-
گریس سیاه
-
گرافیت پایه آب
-
روغن پلانجر
-
روغن هیدرولیک
-
گرانولها
-
اسپریهای قالب
-
مواد فلاکس
۶. مشکلات رایج در دایکست و علت آنها
| مشکل | علت |
|---|---|
| تخلخل (Porosity) | گاز هیدروژن، دمای پایین، سرعت تزریق اشتباه |
| نیمسوز شدن قالب (Burnout) | کنترل ضعیف دما، اسپری ناکافی |
| چسبندگی مذاب به قالب | روانکار نامناسب یا غلظت اشتباه |
| پُر نشدن قالب | سرعت تزریق کم، دمای پایین |
| لبپریدگی یا ترک | خنککاری نامناسب، شوک حرارتی قالب |
۷. مواد پاککننده و تصفیهکننده مذاب
مهمترین آنها:
-
کاورال (Coverall)
-
فلاکس تصفیه
-
قرص دگازور (Degasser)
هر سه این مواد نقش مهمی در کیفیت نهایی قطعه دارند.
۸. نقش اپراتور و کنترل فرایند
دایکست به شدت وابسته به تخصص اپراتور است:
-
تنظیم فشار
-
دمای قالب
-
حجم روانکار
-
تنظیم گان اسپری
-
سرعت تزریق
اپراتور ماهر میتواند تا ۳۰٪ کیفیت قطعه را بهبود دهد.
۹. کنترل کیفیت در دایکست
استانداردهای صنعتی شامل:
-
X-Ray
-
تست تخلخل
-
تست نشتی
-
تست ابعادی
-
تست سختی
-
کنترل ساختار متالورژیکی
بخش سوم – فرایند اکستروژن (Extrusion)
۱. مقدمه: شکلدهی مداوم برای تولید پروفیلها و مقاطع طولی
اکستروژن یکی از دقیقترین و کاربردیترین روشهای شکلدهی فلزات و پلیمرهاست. این روش به شما امکان میدهد مقاطع بسیار طولانی و پیچیده را با کیفیت بالا و سطح یکنواخت تولید کنید. اصل عملکرد اکستروژن مشابه فشردن خمیر دندان از تیوب است:
هر شکلی که خروجی قالب داشته باشد، دقیقاً همان شکل در طول محصول ایجاد میشود.
این فرایند برای فلزاتی مانند آلومینیوم، مس، فولاد، منیزیم و همچنین مواد پلیمری کاربرد گسترده دارد.
۲. مراحل کامل فرآیند اکستروژن
۲.۱ آمادهسازی ماده اولیه
برای اکستروژن فلزات:
-
ماده اولیه معمولاً بیلت (شمش کوتاه) است.
-
بیلت در کوره گرم میشود تا به دمای نرمشدن برسد.
-
دما معمولاً در آلومینیوم بین 400–500°C قرار دارد.
برای پلیمرها:
-
ماده اولیه گرانول پلیمری است.
-
گرانول وارد سیلندر میشود و توسط المنتها ذوب میگردد.
۲.۲ انتقال ماده از داخل قالب
در اکستروژن فلزی:
-
بیلت تحت فشار پیستون قرار میگیرد.
-
فشار بین 200 تا 400 مگاپاسکال اعمال میشود.
-
ماده از دهانه قالب عبور کرده و شکل نهایی را میگیرد.
در اکستروژن پلاستیک:
-
Screw (مارپیچ) گرانول را ذوب و به سمت قالب هدایت میکند.
-
خروجی دائماً پیوسته است.
۲.۳ خنککاری و تثبیت شکل
پس از خروج از قالب:
-
برای فلزات: با هوا یا آب خنک میشود.
-
برای پلیمرها: معمولاً از حوضچه آب (Cooling Bath) استفاده میشود.
هدف:
جلوگیری از تغییر شکل و تثبیت ابعادی.
۲.۴ برش و عملیات نهایی
پس از خنک شدن:
-
محصول به طولهای مورد نیاز برش میخورد.
-
برای آلومینیوم ممکن است عملیات اضافی مانند آنودایز، رنگ پودری یا صیقل انجام شود.
-
برای فولاد: ممکن است عملیات حرارتی یا پوششدهی ضدزنگ انجام شود.
۳. انواع اکستروژن و کاربرد آنها
| نوع اکستروژن | توضیح | کاربرد |
|---|---|---|
| مستقیم (Direct) | بیلت و پیستون در یک جهت حرکت میکنند | رایجترین روش |
| غیرمستقیم (Indirect) | قالب حرکت میکند؛ بیلت ثابت است | نیروی کمتر، مزایا برای آلومینیوم |
| گرم (Hot) | بیلت گرم است | آلومینیوم، مس، فولاد نرم |
| سرد (Cold) | در دمای اتاق انجام میشود | دقت بالا، قطعات فولادی |
| مداوم (Continuous) | جریان دائمی ماده ذوبشده | تولید لوله، کابل، پروفیلهای پلیمری |
۴. مزایا و معایب اکستروژن
مزایا
-
تولید مقاطع با اشکال پیچیده
-
سطح صاف
-
دقت ابعادی بسیار بالا
-
مناسب تولید انبوه
-
قابلیت تولید طولهای زیاد
معایب
-
محدودیت در مقاطع خیلی ضخیم
-
سایش قالب در دمای بالا
-
نیاز به کنترل دقیق فشار و دما
۵. روانکارها و مواد مصرفی در اکستروژن
اکستروژن گرم نیاز به روانکارهای شدیداً مقاوم دارد:
-
روانکارهای گرافیتی پایه آب
-
روانکارهای پایه روغن
-
مواد BN (بورون نیترید) برای قالبها
-
پودرها و گرانولهای روانکاری خشک
-
پوششهای ضد اصطکاک قالب
این مواد عمر قالب را افزایش میدهند و از چسبیدن بیلت جلوگیری میکنند.
۶. کاربرد صنعتی اکستروژن
-
تولید پروفیلهای آلومینیومی
-
تولید لولهها
-
تولید کابل و روکشها
-
تولید قطعات دقیق
-
شکلدهی فولاد و مس در صنعت خودرو
-
قطعات فلزی برای صنایع هوافضا و انرژی
بخش چهارم – پوشان ملاقه (Ladle Coating / Refractory Coating)
۱. تعریف پوشان ملاقه
پوشان ملاقه یک ماده نسوز است که روی داخل ملاقه، پاتیل و ابزارهایی که با مذاب تماس دارند اعمال میشود. این ماده معمولاً به شکل دوغاب (Slurry) است و هدف آن ایجاد یک لایه محافظ برای جلوگیری از:
-
واکنش مذاب با ملاقه
-
چسبیدن فلز مذاب
-
ایجاد آخال
-
شوک حرارتی
-
فرسایش سریع ملاقه
پوشان ملاقه بهطور مستقیم روی کیفیت مذاب و قطعه تأثیر دارد.
۲. کاربردهای پوشان ملاقه
۲.۱ جلوگیری از چسبیدن مذاب
خصوصاً در آلیاژهای آلومینیوم، چدن و فولاد.
۲.۲ محافظت در برابر شوک حرارتی
دمای مذاب آلومینیوم ~700°C
دمای چدن ~1300°C
دمای فولاد ~1600°C
بدون پوشان، ملاقه سریع ترک میخورد.
۲.۳ بهبود کیفیت مذاب
پوشان مانع ورود اکسیدها و زنگاره به مذاب میشود.
۲.۴ کاهش آخال و سرباره
کیفیت سطحی و گوشههای قطعه بسیار بهتر میشود.
۳. انواع پوشان ملاقه
| نوع پوشان | ترکیب | محدوده دمایی | کاربرد |
|---|---|---|---|
| گرافیتی (Graphite Based) | گرافیت + بایندر آبی | تا 900°C | دایکست آلومینیوم |
| زیرکونیایی (Zircon Based) | ZrSiO₄ | تا 1600°C | چدن و فولاد |
| آلومینایی (Alumina Based) | Al₂O₃ | تا 1700°C | فولادسازی و مذابهای سنگین |
| بورون نیترید (BN) | BN + بایندر الکلی | تا 1200°C | قالب دایکست، پاتیل، نازل |
| سیلیکایی (Silica Based) | SiO₂ | تا 1200°C | آلیاژهای غیرآهنی |
۴. مراحل استفاده از پوشان ملاقه
-
تمیزکاری کامل ملاقه
-
همزدن پوشان تا یکنواختی کامل
-
اعمال با فرچه، اسپری یا غوطهوری
-
خشک کردن در 150 تا 250°C
-
پیشگرمایش ملاقه قبل از تماس با مذاب
۵. نکات مهم انتخاب پوشان
-
نوع فلز مذاب
-
دمای کار
-
سازگاری شیمیایی
-
ضخامت پوشش
-
سرعت خشک شدن
بخش پنجم – کاورال (Coverall)
۱. کاورال چیست؟
کاورال مادهای پودری یا قرصی است که روی سطح مذاب ریخته میشود و وظایف زیر را بر عهده دارد:
-
جلوگیری از اکسید شدن آلومینیوم
-
جذب آخال و سرباره
-
جلوگیری از تبخیر عناصر آلیاژی
-
کاهش گازهای محلول
-
بهبود کیفیت سطح قطعه
۲. ترکیبات کاورال
-
نمکهای کلریدی (NaCl, KCl)
-
فلوئوریدها (CaF₂, NaF)
-
کربناتها
-
اکسیدها
-
افزودنیهای ضد اکسیداسیون
۳. کاربردهای کاورال
| کارکرد | توضیح |
|---|---|
| پوشش سطح مذاب | جلوگیری از اکسیداسیون |
| جذب آخال | ترکیب و جمعآوری سرباره |
| حفظ ترکیب | جلوگیری از تبخیر عناصر آلیاژی |
| کاهش گازها | کمک به خروج هیدروژن |
| افزایش کیفیت قطعه | کاهش مک و تخلخل |
۴. انواع کاورال
-
پودری
-
قرصی (Tablet)
-
فلاکس (Flux-Based)
۵. نحوه استفاده
-
ریختن روی مذاب
-
همزدن با ابزار گرافیتی
-
جمعآوری سرباره
-
انتقال مذاب تصفیهشده
بخش ششم – دایکوت (Die Coat)
دایکوت پوشش نسوزی است که روی قالبهای فلزی دایکست، فورج و ریختهگری اعمال میشود.
وظایف دایکوت
-
جلوگیری از چسبیدن مذاب
-
خنککاری موضعی قالب
-
افزایش عمر قالب
-
بهبود سطح قطعه
انواع دایکوت
-
پایه آب
-
پایه روغن
-
پایه الکل
روش استفاده
-
مخلوطکردن
-
اسپری یا فرچه
-
خشککردن
-
آغاز تولید
بخش هفتم – گریسها (نسوز، نقرهای، سیاه)
۱. گریس نسوز
مناسب برای:
-
پینها
-
اسلایدها
-
بوشها
-
سیستم قفل
انواع:
گرافیتی، مسی، مولیبدنی.
۲. گریس نقرهای
برای:
-
پیچها
-
رزوهها
-
صفحات داغ
-
رزوه المنتها
تحمل تا 1000°C.
۳. گریس سیاه
پایه گرافیت/MoS₂
تحمل تا 600°C
ضد چسبندگی و ضد سایش.
بخش هشتم – گرافیت پایه آب
گرافیت ریزدانه معلق در آب با امولسیفایر.
کاربرد
-
دایکست
-
فورج
-
ریختهگری آلومینیوم
-
قالبهای گرم
ویژگیها
-
غیرقابل اشتعال
-
مقاوم تا 1000°C
-
قابل اسپری
-
کاهش آلودگی محیط کار
بخش نهم – روغن پلانجر
برای روانکاری:
-
پلانجر
-
سلیو
-
سطوح لغزشی تزریق
انواع:
-
روغن معدنی
-
روغن سنتتیک
-
پایه آب
-
روانکار خشک (گرانول/پلت)
بخش دهم – روغن هیدرولیک دایکست
ویژگیها:
-
پایداری حرارتی
-
ضدسایش AW
-
جدایش هوا
-
ویسکوزیته ISO VG 46-68
-
سازگاری با رطوبت
انواع:
معدنی، سنتتیک، مقاوم به آتش.
بخش یازدهم – گان اسپری
نکات مهم:
-
زاویه ۹۰ درجه
-
فشار دقیق
-
اسپری یکنواخت
-
سازگاری با دایکوت
بخش دوازدهم – گرانول در دایکست و فورج
در دایکست
-
روانکار قالب
-
تولید محلول اسپری
-
جلوگیری از داغی قالب
در فورج
-
کاهش اصطکاک
-
جلوگیری از چسبندگی
-
افزایش عمر قالب
بخش سیزدهم – قرص دگازور
برای حذف گاز هیدروژن از مذاب.
نتیجه استفاده:
-
کاهش تخلخل
-
افزایش استحکام
-
سطح صاف قطعه
-
جلوگیری از ترکهای داخلی



نظری برای این وجود ندارد.