erkennung und analyse von fehlern im druckgiessverfahren hpdc high pressure die casting
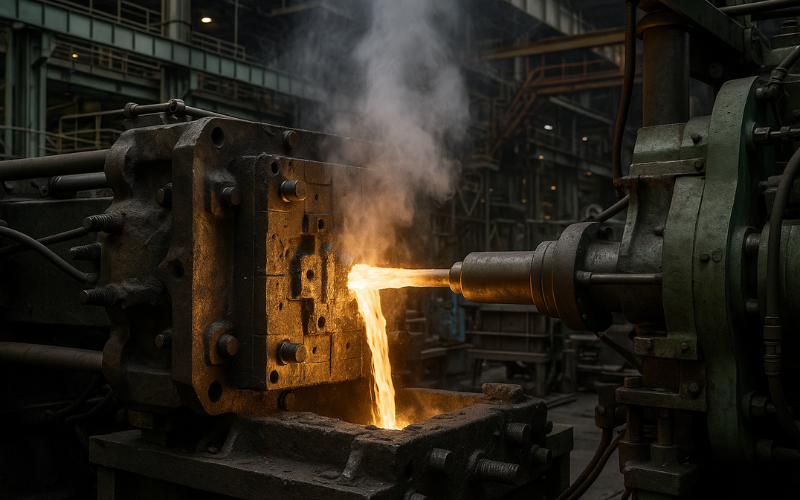

Der Druckguss bzw. High Pressure Die Casting (HPDC) ist eines der wichtigsten und schnellsten Verfahren zur Herstellung metallischer Komponenten in der Automobilindustrie, der Elektro- und Elektronikbranche, der industriellen Ausrüstung sowie in verschiedenen Ingenieurbereichen.
Bei diesem Verfahren wird die Metallschmelze unter sehr hohem Druck in eine Stahlform eingespritzt, wodurch sich die endgültige Form des Bauteils innerhalb weniger Millisekunden bildet. Trotz der vielen Vorteile des HPDC ist dieses Verfahren – wie jedes komplexe industrielle Verfahren – mit Herausforderungen verbunden; eine der bedeutendsten ist die Entstehung von Gussfehlern.
Die Fehler im Druckguss können durch Lufteinschlüsse, Störungen im Schmelzefluss, Konstruktionsfehler im Werkzeug, Temperaturprobleme oder durch das unvorhersehbare Verhalten des Metalls während der Erstarrung entstehen. Die Identifikation dieser Fehler und die Analyse ihrer Ursachen ermöglichen es den Produktionsingenieuren, die Bauteilqualität zu verbessern, Ausschuss zu reduzieren und den Prozess zu optimieren.
In diesem Artikel wird – basierend auf den im Referenzdokument enthaltenen technischen Informationen – ein umfassender und ingenieurwissenschaftlicher Überblick über die wichtigsten Fehler im HPDC gegeben.
Allgemeine Klassifizierung der Fehler im HPDC
Grundsätzlich lassen sich die Fehler dieses Verfahrens in mehrere Hauptkategorien einteilen. Diese Struktur erleichtert das schnelle Erkennen der Fehlerursachen:
1. Fehler durch Lufteinschlüsse (Air Entrapment Defects)
2. Fehler durch Schmelzfluss und Strömungsverhalten
3. Fehler durch Temperatur und Erstarrung
4. Oberflächen- und Oxidationsfehler
5. Mechanische Fehler und Rissbildung
6. Fehler im Zusammenhang mit Werkzeug und thermischem Verhalten
Jede dieser Kategorien umfasst spezielle Fehlerarten, die im Folgenden ausführlich erläutert werden.
Fehler durch Lufteinschlüsse
Einer der häufigsten Fehler im HPDC ist das „Einfangen von Luft“ (Air Entrapment). Wenn die Metallschmelze mit hoher Geschwindigkeit in das Werkzeug eindringt und der Luft kein geeigneter Entlüftungsweg zur Verfügung steht, wird sie in der Schmelze eingeschlossen und bildet runde, helle Poren.
Diese Fehler treten typischerweise in Bereichen auf, die als letzte gefüllt werden.
Hauptursachen:
-
zu hohe Einspritzgeschwindigkeit
-
unzureichende Entlüftung
-
fehlerhafte Anschnitt- oder Laufgestaltung
-
unkoordinierte Phasen des Einspritzvorgangs
Im Simulationsmodell des Referenzdokuments werden diese Fehler durch die Analyse von Air Pressure und Flow Front klar sichtbar.
Fehler durch Schmelzfluss und Strömungsverhalten
Beim Füllen der Form kann sich die Schmelze ungleichmäßig bewegen. Unstetiger oder spritzender Fluss kann mehrere charakteristische Fehler erzeugen.
Cold Shot (kalte Einschlüsse)
Erstarrte Metalltröpfchen, die während des Füllvorgangs entstehen und an der Oberfläche des Bauteils sichtbar werden.
Cold Junction (kalte Bindung / Kaltschweißung)
Tritt auf, wenn zwei Fronten der Schmelze mit zu niedriger Temperatur aufeinandertreffen und keine vollständige metallurgische Verbindung eingehen. Das Ergebnis sind Schwachstellen und sichtbare Linien.
Lamination (Schichtbildung)
Dünne Metallschichten, die sich nicht richtig miteinander verbinden und eine laminierte Struktur bilden.
Hauptursachen:
-
zu geringe Schmelztemperatur
-
falsche Einspritzgeschwindigkeit
-
ungeeignete Gestaltung der Fließwege
Oberflächen- und Oxidationsfehler
Oxidation der Schmelze im Ofen oder beim Transfer in die Form ist eine häufige Ursache für Oberflächenfehler.
Oxidhaut (Oxide) wird in das Bauteil eingezogen, wenn die Schmelze verunreinigt ist oder sich der Fluss unstetig bewegt.
Diese Fehler erscheinen oft als dunkle, dünne Linien oder Oberflächenflecken und vermindern die mechanische Festigkeit.
Fehler durch Erstarrung und thermisches Verhalten
Die Erstarrungsphase ist entscheidend für die Qualität des Gussteils.
Wenn die Erstarrung ungleichmäßig erfolgt, entstehen typische Schrumpfungs- und Erstarrungsfehler.
Incomplete Cast (unvollständige Füllung)
Tritt auf, wenn die Schmelze nicht genügend Zeit hat, alle Bereiche der Kavität zu erreichen.
Sink Mark (Einsenkungen / Einfallstellen)
In Bereichen mit großer Wandstärke erstarrt die Schmelze langsamer und erzeugt Einsenkungen.
Macro Shrinkage und interdendritische Schrumpfung
Großvolumige und mikroskopische Schrumpfhöfe, die durch mangelnde Speisung während der Erstarrung entstehen.
Im Simulationsmodell werden diese Fehler durch die Analyse von:
-
Hotspot
-
Solid Fraction
-
Soltime
dargestellt.
Fehler durch Spannungen und Rissbildung
Unterschiedliche Erstarrungsgeschwindigkeiten in verschiedenen Bereichen des Bauteils können zu Restspannungen führen.
Wenn die Spannung höher als die Materialfestigkeit ist, entstehen Risse.
Zwei Haupttypen von Rissen:
Crack (kalter oder heißer Riss)
Risse, die während des Abkühlens oder nach der Entformung entstehen.
Hot Tear (Heißriss)
Tritt während der Erstarrung auf, wenn das Metall noch teilflüssig ist.
Diese Fehler können in der Simulation über Stress– und Strain Rate-Analysen vorhergesagt werden.
Fehler durch Werkzeugprobleme
Eine weitere kritische Gruppe von Fehlern betrifft direkt die Form und ihr thermisches Verhalten.
Erosion (Werkzeugverschleiß)
Entsteht durch direkte Einwirkung des Schmelzstrahls oder durch Hochdruckkontakt mit heißem Metall.
Die Folgen sind Materialabtrag, Auswaschungen und Kantenausbrüche.
Thermal Fatigue (thermische Ermüdung)
Durch wiederholte thermische Belastung entstehen netzartige Mikrorisse auf der Werkzeugoberfläche.
Diese übertragen sich später als Fehler auf das Gussteil.
Diese Fehler verringern sowohl die Bauteilqualität als auch die Lebensdauer der Werkzeuge erheblich.
Rolle der Simulation bei der Fehleranalyse und -vermeidung
Ein zentrales Element des Referenzdokuments ist die umfassende Nutzung von Simulationen zur Fehleranalyse.
Moderne Simulationssoftware wie MAGMA, ProCAST und AnyCasting ermöglicht es, viele Fehler bereits vor der Produktion vorherzusagen.
Wichtige Simulationsergebnisse umfassen:
-
Temperaturverteilung (Temperature Map)
-
Luftdruckkarte (Air Pressure Map)
-
Füllfront (Flow Front)
-
Hotspots
-
Erstarrungszeit (Soltime)
-
Spannungs- und Dehnungsverteilung (Stress / Strain)
Diese Daten helfen Ingenieuren bei:
-
der genauen Ursachenbestimmung
-
der Optimierung des Werkzeugdesigns
-
der Anpassung von Einspritzdruck und -geschwindigkeit
-
der Verbesserung von Entlüftungswegen
Abschließende Zusammenfassung
Fehler im Druckgießverfahren entstehen durch das komplexe Zusammenspiel verschiedener Faktoren wie Schmelzfluss, Temperatur, Druck, Werkzeugkonstruktion, Schmelzqualität und thermisches Verhalten.
Die präzise Identifikation jeder Fehlerart – kombiniert mit Simulation und technischer Analyse – ermöglicht eine deutliche Steigerung der Bauteilqualität und eine signifikante Reduzierung der Ausschussrate.



No comment for this post.