اکستروژن چیست؟ انواع اکستروژن، مراحل و نقش روانکار در فرآیند اکستروژن فلزات


مقدمه:
اکستروژن یکی از مهمترین فرآیندهای شکلدهی فلزات است که در آن یک قطعه فلزی، تحت اعمال نیروی فشاری، از میان دهانهای با هندسه مشخص در قالب عبور داده میشود تا به شکل و سطح مقطع موردنظر برسد. این فرآیند امکان تولید محصولات طویل با سطح مقطع ثابت یا پیچیده را فراهم میکند و در تولید پروفیلها، لولهها، میلهها، سیمها و بسیاری از قطعات فلزی مورد استفاده قرار میگیرد.
اکستروژن فلزات بسته به جنس ماده، دمای فرآیند و روش اعمال نیرو، به روشهای مختلفی مانند اکستروژن گرم، سرد و نیمه گرم و همچنین اکستروژن مستقیم، غیرمستقیم و هیدرواستاتیک انجام میشود.
در کنار طراحی قالب، دما، سرعت و نسبت کاهش سطح مقطع، اصطکاک و روانکاری از عوامل مهم در عملکرد این فرآیند هستند. روانکاری مناسب میتواند با کاهش تماس مستقیم بین فلز و ابزار، به کنترل نیروی اکستروژن، کاهش سایش قالب و بهبود کیفیت سطح محصول کمک کند. پژوهشهای انجامشده در اکستروژن سرد فولاد نیز اهمیت روانکاری را در کاهش بار اکستروژن و سایش ابزار تأیید کردهاند.
در این مقاله، فرآیند اکستروژن فلزات، انواع آن، مراحل اجرا، عوامل مؤثر بر کیفیت محصول و نقش روانکارهای صنعتی در این فرآیند را بررسی میکنیم.
اکستروژن چیست؟
اکستروژن (Extrusion) یکی از فرآیندهای شکلدهی پلاستیک فلزات است که در آن بیلت یا قطعه اولیه تحت فشار قرار گرفته و از میان دهانه قالب عبور میکند. هندسه دهانه قالب، شکل مقطع محصول خروجی را تعیین میکند.
به زبان ساده، میتوان فرآیند اکستروژن را مشابه فشردن خمیر از میان یک دهانه دانست؛ با این تفاوت که در اکستروژن فلزات، نیروهای بسیار زیاد، فشارهای بالا و در بسیاری از موارد دماهای قابلتوجه درگیر هستند.
محصول اکستروژن میتواند به شکلهای مختلفی تولید شود، از جمله:
- پروفیلهای آلومینیومی
- میلهها و میلگردهای فلزی
- لولهها و مقاطع توخالی
- سیم و مفتول
- مقاطع مهندسی با هندسه پیچیده
- قطعات خاص با سطح مقطع ثابت
یکی از مهمترین مزایای این فرآیند، امکان تولید مقاطع پیچیده با طول زیاد و کاهش نیاز به عملیات ماشینکاری نسبت به برخی روشهای تولید است.
تاریخچه کوتاه فرآیند اکستروژن
اکستروژن در ابتدا بیشتر برای شکلدهی فلزات نرم مانند سرب مورد استفاده قرار میگرفت. با توسعه فناوری پرسها، قالبها و مواد ابزار، دامنه کاربرد این فرآیند به فلزاتی مانند آلومینیوم، مس، فولاد، تیتانیوم و آلیاژهای مختلف گسترش پیدا کرد.
توسعه فناوری روانکاری نیز نقش مهمی در گسترش اکستروژن فلزات، بهخصوص برای مواد با مقاومت تغییر شکل بالا، داشته است. اصطکاک زیاد در فصل مشترک فلز و ابزار میتواند نیروی موردنیاز فرآیند و سایش قالب را افزایش دهد؛ به همین دلیل کنترل شرایط اصطکاکی یکی از موضوعات مهم در توسعه این فرآیند بوده است.
انواع فرآیند اکستروژن فلزات
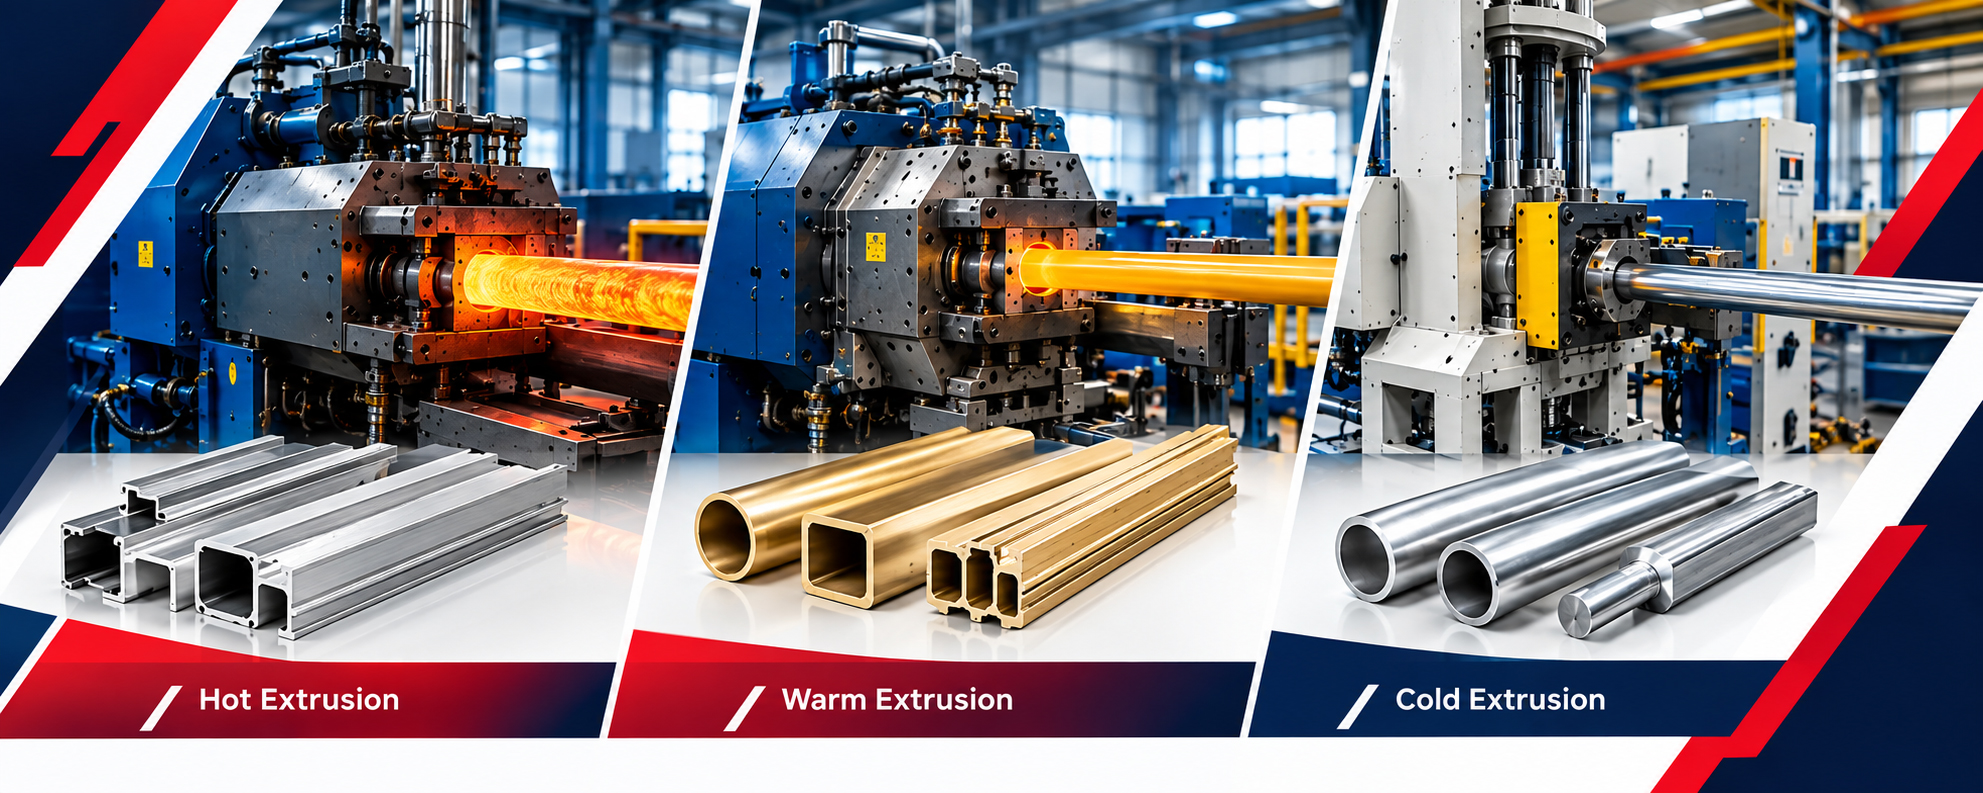
اکستروژن فلزات را میتوان از جنبههای مختلفی دستهبندی کرد. دو دستهبندی مهم، بر اساس دمای فرآیند و بر اساس نحوه جریان ماده و مکانیزم اکستروژن هستند.
انواع اکستروژن براساس دمای فرآیند
- گرم
در اکستروژن گرم (Hot Extrusion)، فلز پیش از شکلدهی تا دمایی مناسب گرم میشود تا مقاومت آن در برابر تغییر شکل کاهش یافته و شکلپذیری آن افزایش پیدا کند.
دمای مناسب این فرآیند به نوع فلز و آلیاژ، شرایط فرآیند، طراحی قالب و خواص موردنظر محصول بستگی دارد؛ بنابراین نمیتوان یک دمای ثابت را برای تمام فلزات تعیین کرد.
اکستروژن گرم برای فلزاتی مانند فولاد، آلومینیوم، مس، تیتانیوم و برخی آلیاژهای مهندسی کاربرد دارد.
از مهمترین مزایای اکستروژن گرم میتوان به موارد زیر اشاره کرد:
- کاهش مقاومت فلز در برابر تغییر شکل
- کاهش نیروی موردنیاز (نسبت به شکلدهی در دمای پایینتر)
- امکان شکلدهی برخی آلیاژهای با استحکام بالا
- امکان تولید مقاطع پیچیدهتر در برخی شرایط
در مقابل، دمای بالا میتواند چالشهایی مانند اکسیداسیون، افزایش سایش قالب و تغییر رفتار روانکار ایجاد کند. در اکستروژن گرم، عملکرد روانکار به دما، فشار، شرایط سطحی و رفتار فیلم روانکننده در فصل مشترک وابسته است.
- سرد
اکستروژن سرد (Cold Extrusion) در دمای محیط یا نزدیک به آن انجام میشود و یکی از روشهای مهم شکلدهی دقیق فلزات است.
این روش برای موادی مانند آلومینیوم، مس و فولادهای مناسب شکلدهی کاربرد دارد. برخلاف تصور رایج، اکستروژن سرد محدود به فلزات بسیار نرم نیست و فولاد نیز در شرایط مناسب با این روش شکلدهی میشود.
از مزایای اکستروژن سرد میتوان به موارد زیر اشاره کرد:
- دقت ابعادی مطلوب
- کیفیت سطح مناسب
- کاهش ضایعات مواد
- کاهش نیاز به برخی عملیات ماشینکاری
- امکان تولید قطعات با هندسه نسبتاً پیچیده
- قابلیت تولید با نرخ بالا
در مقابل، مقاومت بیشتر فلز در برابر تغییر شکل باعث افزایش نیروی فرآیند و فشار واردشده به قالب میشود. به همین دلیل، روانکاری در اکستروژن سرد اهمیت ویژهای دارد.
در اکستروژن سرد فولاد، سیستمهای روانکاری متداول میتوانند شامل پوششهای فسفاته همراه با صابونهای فلزی یا سایر سیستمهای روانکاری باشند. هدف این سیستمها کاهش تماس مستقیم فلز و ابزار، کاهش بار اکستروژن و کنترل سایش است.
- نیمه گرم
اکستروژن نیمه گرم (Warm Extrusion) بین اکستروژن سرد و گرم قرار میگیرد. در این روش، فلز تا دمایی بالاتر از دمای محیط گرم میشود، اما شرایط آن با اکستروژن گرم متفاوت است.
هدف از این روش، کاهش مقاومت ماده در برابر تغییر شکل و نیروی موردنیاز نسبت به اکستروژن سرد، در کنار حفظ بخشی از مزایای شکلدهی در دمای پایینتر است.
انتخاب دمای مناسب در اکستروژن نیمه گرم به جنس فلز، آلیاژ، میزان تغییر شکل و شرایط فرآیند بستگی دارد.
انواع اکستروژن بر اساس نحوه جریان ماده
- مستقیم
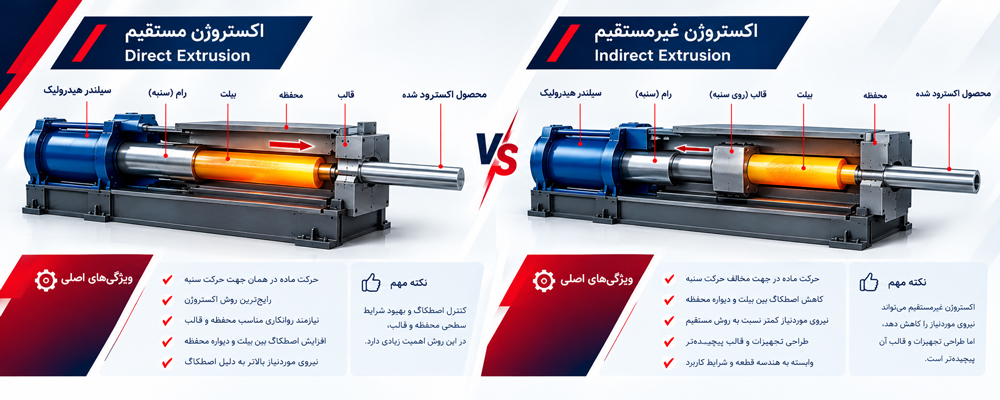
در اکستروژن مستقیم (Direct یا Forward Extrusion) سنبه یا رام، بیلت را در داخل محفظه به سمت قالب حرکت میدهد و ماده در همان جهت کلی حرکت سنبه از دهانه قالب خارج میشود.
این روش یکی از رایجترین روشهای اکستروژن است.
یکی از چالشهای مهم آن، اصطکاک بین سطح بیلت و دیواره محفظه است. این اصطکاک میتواند نیروی موردنیاز برای حرکت بیلت را افزایش دهد و در نتیجه شرایط کاری پرس را تحت تأثیر قرار دهد.
به همین دلیل، در اکستروژن مستقیم، شرایط سطحی و روانکاری محفظه و قالب میتوانند اهمیت قابلتوجهی داشته باشند.
- غیرمستقیم
در اکستروژن غیرمستقیم (Indirect یا Backward Extrusion) قالب روی سنبه یا رام قرار میگیرد و نسبت به بیلت حرکت میکند؛ در نتیجه ماده در جهت مخالف حرکت سنبه از قالب خارج میشود.
یکی از مزایای مهم این روش، کاهش اصطکاک بین بیلت و دیواره محفظه است. این ویژگی میتواند باعث کاهش نیروی موردنیاز نسبت به اکستروژن مستقیم شود.
با این حال، طراحی تجهیزات و قالب در اکستروژن غیرمستقیم پیچیدهتر است و کاربرد آن به شرایط و هندسه قطعه بستگی دارد.
- هیدرواستاتیک
در اکستروژن هیدرواستاتیک (Hydrostatic Extrusion)، فشار از طریق یک محیط سیال به ماده منتقل میشود. این روش میتواند اصطکاک بین ماده و محفظه را کاهش دهد و امکان شکلدهی برخی مواد با شکلپذیری محدود را فراهم کند.
اکستروژن هیدرواستاتیک بیشتر یک روش خاص برای ایجاد شرایط متفاوت تنش و اصطکاک است و کاربرد آن به جنس ماده و الزامات تولید بستگی دارد.
- جانبی
در اکستروژن جانبی (Lateral Extrusion)، جریان ماده در جهتی متفاوت از محور اصلی حرکت سنبه انجام میشود و برای برخی هندسههای خاص مورد استفاده قرار میگیرد.
این روش بیشتر در کاربردهای تخصصی و شکلدهی قطعات با هندسه ویژه مورد توجه قرار میگیرد.
مراحل اصلی فرآیند اکستروژن فلزات
اگرچه جزئیات فرآیند به نوع فلز و روش اکستروژن وابسته است،
فرآیند اکستروژن فلزات از چند مرحله متوالی تشکیل میشود و روانکاری میتواند در چند نقطه مختلف، متناسب با نوع اکستروژن، جنس فلز، دمای فرآیند و طراحی تجهیزات انجام شود. بنابراین، روانکاری را نباید صرفاً یک مرحله مستقل در نظر گرفت؛ بلکه باید آن را بخشی از آمادهسازی و اجرای فرآیند دانست.
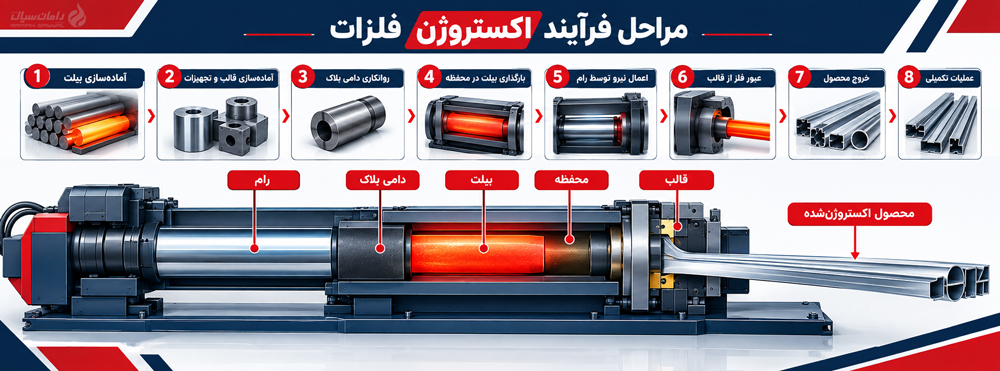
نقاط اصلی اعمال روانکار معمولاً شامل سطح بیلت، قالب، محفظه و در برخی فرآیندها سنبه یا سایر سطوح در تماس با فلز است. مراحل کلی فرآیند اکستروژن را میتوان به شکل زیر در نظر گرفت:
۱. آمادهسازی بیلت
در ابتدا، ماده اولیه به شکل بیلت آماده میشود. در اکستروژن گرم و نیمه گرم، بیلت ابتدا تا دمای مناسب فرآیند گرم میشود. دمای موردنظر به جنس آلیاژ، شرایط فرآیند و طراحی خط بستگی دارد. در اکستروژن سرد، بیلت معمولاً بدون پیشگرم قابلتوجه وارد فرآیند میشود و آمادهسازی سطح اهمیت بیشتری پیدا میکند.
در برخی فرآیندهای اکستروژن، روانکار پیش از ورود بیلت به محفظه یا پیش از تماس با قالب روی سطح بیلت اعمال میشود. نوع روانکار و روش اعمال آن به جنس فلز، دمای فرآیند و سیستم روانکاری بستگی دارد. روشهای متداول اعمال روانکار میتواند شامل: اسپری، غوطهوری، پوششدهی سطحی یا استفاده از پوششهای تبدیلی و صابونی در برخی فرآیندهای اکستروژن سرد باشد.
نکته مهم: در اکستروژن گرم، نوع روانکار و روش اعمال آن باید با دمای بیلت و شرایط فرآیند سازگار باشد. استفاده از یک روانکار مناسب فرآیند سرد، لزوماً برای فرآیند گرم مناسب نیست.
۲. آمادهسازی قالب، کانتینر و تجهیزات
پیش از ورود بیلت به پرس و شروع فرآیند شکل دهی، قالب (Die)، محفظه (Container)، رام (سنبه) و سایر اجزای درگیر در فرآیند باید از نظر ابعادی، دمایی و شرایط سطحی بررسی و آماده شوند.
در برخی فرآیندها، روانکاری یا پوششدهی سطح قالب و محفظه برای کاهش اصطکاک، جلوگیری از چسبندگی فلز و کنترل سایش انجام میشود. نوع و میزان روانکار باید با دمای قالب و جنس فلز سازگار باشد.
جنس قالب، هندسه ورودی، طول ناحیه بیرینگ و کیفیت سطح قالب از عوامل مهم در کنترل جریان فلز و کیفیت محصول هستند.
در بسیاری از فرآیندها، روانکار مستقیماً روی سطوحی از قالب یا ابزار که با فلز در تماس قرار میگیرند اعمال میشود.
بسته به نوع فرآیند، روانکار ممکن است روی:
- سطح ورودی قالب و نواحی تماس قالب
- ناحیه بیرینگ قالب
- سطح داخلی محفظه
- رام یا اجزای در تماس با فلز
اعمال شود.
در اکستروژن مستقیم، تماس بین بیلت و دیواره محفظه میتواند یکی از منابع مهم اصطکاک باشد. بنابراین در برخی فرآیندها، روانکاری سطح داخلی محفظه یا استفاده از سیستم روانکاری مناسب برای کاهش اصطکاک بیلت و محفظه اهمیت دارد.
نحوه روانکاری محفظه به نوع پرس، جنس ماده، روش اکستروژن و سیستم روانکاری مورد استفاده بستگی دارد و در همه خطوط به یک شکل انجام نمیشود.
در بسیاری از پرسهای اکستروژن، Dummy Block بین بیلت و Ram قرار میگیرد و نقش واسط انتقال نیرو را ایفا میکند. از آنجا که دامی بلاک میتواند مستقیماً با بیلت در تماس باشد، در برخی فرآیندها سطح آن با یک روانکار یا پوشش مناسب آماده میشود. انتخاب این ماده به دمای فرآیند، جنس بیلت، جنس دامی بلاک و طراحی پرس بستگی دارد.
روانکاری مناسب دامی بلاک میتواند به کاهش چسبندگی فلز به سطح آن، کاهش سایش و تسهیل جدایش پس از اکستروژن کمک کند. هدف اصلی این کار ایجاد یک لایه مناسب بین فلز و ابزار و کنترل اصطکاک و چسبندگی است.
در اکستروژن گرم، روانکار باید پیش از ورود فلز به ناحیه تماس یا در ابتدای سیکل اعمال شود و در شرایط دمایی فرآیند توانایی حفظ عملکرد خود را داشته باشد.
۳. بارگذاری بیلت
پس از آمادهسازی، بیلت داخل محفظه اکستروژن قرار میگیرد.
۴. اعمال نیروی فشاری
در این مرحله، سنبه یا رام با اعمال نیروی فشاری، بیلت را به سمت قالب حرکت میدهد.
با افزایش فشار، فلز شروع به تغییر شکل پلاستیک کرده و وارد ناحیه قالب میشود.
نکته: رام معمولاً محل اصلی اعمال روانکار نیست؛ بلکه نقش آن انتقال نیروی فشاری به مجموعه بیلت و Dummy Block است. هرگونه روانکاری در سطح رام به طراحی پرس و شرایط تجهیزات وابسته است.
در این مرحله، روانکارهایی که در مراحل قبل اعمال شدهاند تحت فشار و دمای بالا قرار میگیرند. بنابراین، روانکار باید توانایی تشکیل و حفظ یک لایه پایدار در شرایط واقعی فرآیند را داشته باشد. به بیان دیگر یک سیستم روانکاری مناسب باید بتواند تا حد امکان:
- تماس مستقیم فلز و ابزار را کاهش دهد
- در برابر فشار و دمای فرآیند پایدار بماند
- از چسبندگی فلز به قالب جلوگیری کند
- اصطکاک را در محدوده مناسب کنترل کند
- و از سایش شدید ابزار جلوگیری کند.
به بیان ساده، در این مرحله روانکار باید در سختترین شرایط مکانیکی فرآیند عملکرد خود را حفظ کند.
۵. عبور فلز از قالب (Die)
این مرحله، مهمترین بخش فرآیند از نظر شکلدهی و یکی از مهمترین نقاط از نظر عملکرد روانکار است.
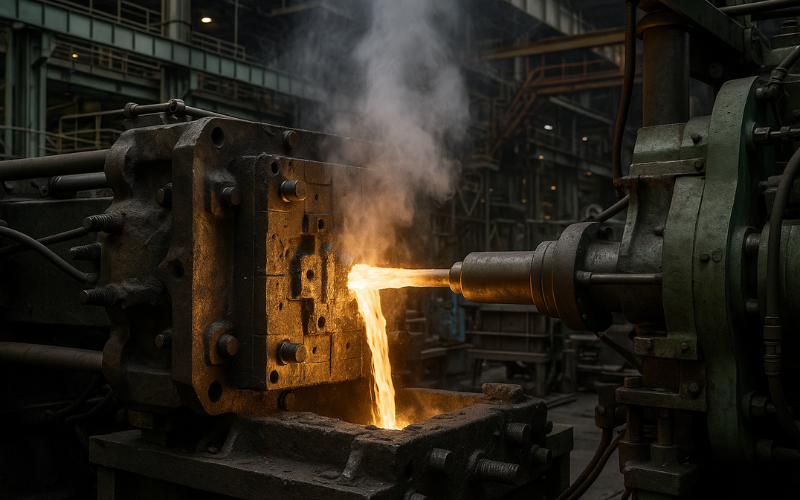
فلز تحت فشار زیاد وارد دهانه قالب شده و از ناحیه بیرینگ عبور میکند. در این قسمت، سطح فلز و سطح قالب در تماس شدید قرار دارند و شرایط اصطکاکی میتواند بر نیروی اکستروژن، تولید حرارت، سایش قالب و کیفیت سطح محصول اثرگذار باشد.
روانکار باید در فصل مشترک فلز و قالب یک لایه پایدار ایجاد یا حفظ کند.
در این مرحله، عملکرد روانکار میتواند روی موارد زیر اثرگذار باشد:
- کاهش تماس مستقیم فلز و قالب
- کنترل اصطکاک
- کنترل تولید حرارت
- کاهش سایش و چسبندگی قالب
- بهبود کیفیت سطح محصول
در اکستروژن گرم، نوع روانکار اهمیت بیشتری پیدا میکند، زیرا روانکار باید در دمای بالای فرآیند عملکرد مناسبی داشته باشد. برای برخی کاربردهای اکستروژن گرم از سیستمهای روانکاری گرافیتی استفاده میشود؛ انتخاب میان این سیستمها به جنس فلز، دما و شرایط فرآیند بستگی دارد.
۶. خروج پروفیل یا قطعه اکسترودشده
محصول اکسترودشده از قالب خارج میشود و بسته به نوع فرآیند ممکن است تحت عملیات خنککاری، کشش، صافکاری یا سایر عملیات تکمیلی قرار گیرد و سپس برای دستیابی به ابعاد و راستایی مطلوب، کشیده یا صاف شود.
۷. برش و عملیات نهایی
در آخرین مراحل، پروفیل یا قطعه اکسترودشده به طول موردنظر برش خورده و در صورت نیاز تحت عملیات حرارتی، سطحی یا مکانیکی قرار میگیرد.
در این مرحله، میزان باقیمانده روانکار روی سطح محصول و قابلیت حذف آن اهمیت پیدا میکند. انتخاب روانکار باید از ابتدا با توجه به الزامات محصول نهایی و عملیات بعدی انجام شود.
عوامل مؤثر بر کیفیت محصول اکسترودشده
کیفیت محصول نهایی نتیجه عملکرد همزمان چندین پارامتر است و نمیتوان آن را تنها به یک عامل نسبت داد.
- دمای فرآیند
دمای بیش از حد پایین میتواند مقاومت ماده در برابر تغییر شکل را افزایش دهد و دمای بیش از حد بالا نیز ممکن است مشکلاتی مانند اکسیداسیون، تغییر رفتار روانکار یا تغییرات نامطلوب در ریزساختار ایجاد کند.
- سرعت
افزایش سرعت میتواند بر تولید حرارت ناشی از تغییر شکل و اصطکاک اثر بگذارد. در برخی فرآیندها، کنترل سرعت برای جلوگیری از افزایش بیش از حد دمای محصول و قالب ضروری است.
- نسبت
نسبت اکستروژن نشاندهنده میزان کاهش سطح مقطع ماده در فرآیند است. افزایش میزان کاهش سطح مقطع میتواند شرایط نیرو، تغییر شکل و اصطکاک را تحت تأثیر قرار دهد.
- طراحی قالب
هندسه ورودی قالب، زاویهها، طول ناحیه بیرینگ، جنس قالب و کیفیت سطح آن از عوامل مهم در کنترل جریان فلز و کیفیت محصول هستند.
- جنس و وضعیت سطح بیلت
ترکیب شیمیایی، شرایط متالورژیکی، زبری و وضعیت سطح بیلت میتواند بر اصطکاک و عملکرد سیستم روانکاری اثرگذار باشد.
- اصطکاک و روانکاری
اصطکاک در فصل مشترک فلز و ابزار میتواند باعث افزایش نیروی اکستروژن، تولید حرارت و سایش ابزار شود. در اکستروژن آلومینیوم نیز مطالعات نشان دادهاند که شرایط اصطکاکی در فصل مشترک فلز و قالب نقش مهمی در رفتار فرآیند دارد.
انتخاب نوع روانکار میتواند بر میزان باقیمانده روی سطح محصول اثر داشته باشد. این موضوع در صنایعی که محصول پس از اکستروژن باید رنگآمیزی، آنودایز، آبکاری، جوشکاری یا تحت عملیات سطحی دیگری قرار گیرد، اهمیت بیشتری پیدا میکند.
بنابراین هنگام انتخاب روانکار باید علاوه بر عملکرد آن در حین اکستروژن، قابلیت پاکسازی و سازگاری باقیمانده آن با عملیات بعدی نیز در نظر گرفته شود.
چرا روانکاری در فرآیند اکستروژن اهمیت دارد؟
در هنگام اکستروژن، فلز تحت فشار بالا با سطوح قالب و سایر اجزای ابزار در تماس است. این تماس، بهخصوص در شرایط دما و فشار بالا، میتواند باعث ایجاد اصطکاک، چسبندگی و سایش شود.
روانکار مناسب با ایجاد یک لایه یا فیلم مناسب در فصل مشترک، میتواند تماس مستقیم فلز و ابزار را کاهش دهد.
اهمیت این موضوع را میتوان در یک زنجیره ساده نشان داد:
روانکاری مناسب ← کاهش اصطکاک ← کنترل نیروی فرآیند و حرارت ← کاهش سایش ابزار ← بهبود کیفیت سطح ← افزایش پایداری فرآیند
مطالعات نشان دادهاند که در اکستروژن سرد فولاد، روانکاری مؤثر میتواند از تماس مستقیم فلز و ابزار جلوگیری کرده و به کاهش بار اکستروژن، سایش و بهبود عمر ابزار و کیفیت محصول کمک کند.
در اکستروژن گرم نیز نوع و رفتار روانکار اهمیت ویژهای دارد، زیرا روانکار باید در شرایط دمایی و فشاری فرآیند عملکرد مناسبی داشته باشد. در برخی سیستمهای اکستروژن گرم، روانکارهای شیشهای با تشکیل یک فیلم محافظ در دمای بالا به کاهش اصطکاک و محافظت سطح فلز در برابر اکسیداسیون کمک میکنند.
پیشنهاد: برای آشنایی بیشتر با روانسازهای صنعتی مقاله „دایکوت (Die Coat) چیست؟ راهنمای جامع و تخصصی انتخاب دایکوت مناسب“ را مطالعه کنید.
روانکار مناسب چه کاری انجام میدهد؟
یک سیستم روانکاری مناسب، بسته به شرایط فرآیند، میتواند چند هدف را بهطور همزمان دنبال کند:
- کاهش تماس مستقیم فلز و ابزار
لایه روانکار میتواند از تماس شدید فلز با سطح قالب جلوگیری کرده و شرایط اصطکاکی را کنترل کند.
- کاهش نیرو
کاهش اصطکاک میتواند به کاهش بخشی از نیروی موردنیاز برای عبور ماده از قالب کمک کند. در مطالعات اکستروژن سرد، ارتباط بین افزایش اصطکاک و افزایش بار فرآیند مشاهده شده است.
- کنترل سایش قالب
اصطکاک و چسبندگی شدید میتوانند موجب افزایش سایش قالب شوند. انتخاب سیستم روانکاری مناسب یکی از ابزارهای کنترل این پدیده است.
- بهبود کیفیت سطح
شرایط نامناسب اصطکاکی میتواند باعث ایجاد خراش، چسبندگی و سایر عیوب سطحی شود. در اکستروژن با روانکاری شیشهای نیز نشان داده شده است که رفتار و ضخامت فیلم روانکار با کیفیت سطح محصول ارتباط دارد.
- کنترل حرارت در ناحیه تماس
اصطکاک یکی از منابع تولید حرارت در فرآیند اکستروژن است. کنترل آن میتواند به مدیریت شرایط حرارتی در فصل مشترک کمک کند.
انواع روانکار مورد استفاده در اکستروژن فلزات
نوع روانکار مناسب برای همه فرآیندهای اکستروژن یکسان نیست. انتخاب آن باید بر اساس جنس فلز، دمای فرآیند، سرعت، میزان کاهش سطح مقطع، طراحی قالب، شرایط سطحی و روش اعمال انجام شود.
روانکارهای گرافیتی
گرافیت به دلیل ساختار لایهای و رفتار اصطکاکی مناسب در برخی فرآیندهای شکلدهی فلزات، بهویژه در دماهای بالا، مورد استفاده قرار میگیرد.
با این حال، عملکرد روانکار گرافیتی به دما، اتمسفر و شرایط تماس وابسته است و نمیتوان هر نوع محصول گرافیتی را برای هر فرآیند اکستروژن مناسب دانست.
روانکارهای شیشهای
روانکارهای شیشهای یکی از سیستمهای شناختهشده در برخی فرآیندهای اکستروژن گرم فلزات، بهخصوص برای آلیاژها و فولادهای خاص، هستند.
در این سیستمها، شیشه میتواند در دمای فرآیند به یک فیلم ویسکوالاستیک تبدیل شده و ضمن کاهش اصطکاک، به جداسازی فلز و ابزار و محافظت در برابر اکسیداسیون کمک کند. رفتار این فیلم به دما و طراحی قالب وابسته است.
روانکارهای روغنی و نیمهسنتزی
در برخی فرآیندهای اکستروژن سرد، روانکارهای روغنی، معدنی، نیمهسنتزی یا سنتزی مورد استفاده قرار میگیرند.
انتخاب این محصولات باید بر اساس جنس فلز، میزان تغییر شکل، شرایط ابزار و روش اعمال روانکار انجام شود. مطالعات انجامشده روی اکستروژن سرد فولاد نیز عملکرد انواع روانکارهای روغنی و نیمهسنتزی را در شرایط مختلف بررسی کردهاند.
روانکارهای صابونی
سیستمهای صابونی، بهخصوص در اکستروژن سرد فولاد، سابقه کاربرد گستردهای دارند و میتوانند در قالب سیستمهای پوششی همراه با لایههای فسفاته مورد استفاده قرار گیرند.
در برخی فرآیندهای سنتی اکستروژن سرد فولاد، پوشش فسفاته بهعنوان حامل روانکار و سپس صابون فلزی یا روانکار جامد روی آن استفاده میشود.
روانکارهای جامد و سیستمهای ترکیبی
بسته به شرایط فرآیند، از روانکارهای جامد یا ترکیبی نیز استفاده میشود. موادی مانند گرافیت و دیسولفید مولیبدن (MoS₂) در برخی کاربردهای شکلدهی فلزات مورد مطالعه و استفاده قرار گرفتهاند.
چگونه روانکار مناسب برای اکستروژن انتخاب کنیم؟
انتخاب روانکار مناسب صرفاً بر اساس نام فلز انجام نمیشود. برای انتخاب دقیقتر باید مجموعهای از پارامترهای فرآیند بررسی شود.
مهمترین اطلاعات موردنیاز عبارتاند از:
- جنس فلز و آلیاژ
- دمای بیلت
- دمای قالب
- نوع فرآیند؛ گرم، سرد یا نیمه گرم
- نوع اکستروژن؛ مستقیم یا غیرمستقیم
- سرعت اکستروژن
- نسبت اکستروژن
- هندسه و جنس قالب
- وضعیت سطح بیلت
- کیفیت سطح مورد انتظار
- روش اعمال روانکار
- میزان مصرف روانکار
- وجود یا عدم وجود عملیات شستوشو پس از تولید
- عملیات بعدی روی محصول
به همین دلیل، انتخاب روانکار باید متناسب با شرایط واقعی خط تولید انجام شود، نه صرفاً بر اساس یک توصیه عمومی.
جهت مشاوره و انتخاب روانکار مناسب با کارشناسان فروش ما تماس بگیرید:
خانم غلامی: 09307034663
خانم بهوند: 09138251703
روانکاری نامناسب چه مشکلاتی ایجاد میکند؟
انتخاب نامناسب روانکار یا روش نادرست اعمال آن میتواند شرایط اصطکاکی فرآیند را نامطلوب کند.
برخی از پیامدهای احتمالی عبارتاند از:
- افزایش نیروی موردنیاز برای اکستروژن
- افزایش سایش قالب
- چسبندگی فلز به سطح ابزار
- ایجاد خراش و عیوب سطحی
- افزایش تولید حرارت در ناحیه تماس
- کاهش عمر مفید قالب
- افزایش ضایعات محصول
- ناپایداری کیفیت سطح
- افزایش نیاز به تعمیر یا تعویض ابزار
البته شدت و نوع این مشکلات به جنس ماده، شرایط فرآیند و طراحی تجهیزات وابسته است و نمیتوان یک اثر ثابت را برای تمام خطوط اکستروژن در نظر گرفت.
مزایای فرآیند اکستروژن فلزات
اکستروژن به دلیل قابلیت شکلدهی پیوسته و تولید مقاطع مختلف، مزایای متعددی دارد:
- امکان تولید پروفیلها و مقاطع پیچیده
- مناسب برای تولید محصولات طویل با سطح مقطع ثابت
- نرخ تولید بالا در بسیاری از کاربردهای صنعتی
- استفاده بهینهتر از مواد نسبت به برخی روشهای تولید تراشهبردار
- کاهش نیاز به ماشینکاری در برخی قطعات
- قابلیت شکلدهی طیف متنوعی از فلزات و آلیاژها
- امکان دستیابی به دقت ابعادی و کیفیت سطح مناسب، در صورت کنترل صحیح فرآیند
در اکستروژن سرد، کاهش نیاز به عملیات پس از شکلدهی و دستیابی به کیفیت سطح و دقت ابعادی مناسب از مزایای مهم این فرآیند محسوب میشود.
محدودیتها و چالشهای فرآیند اکستروژن
در کنار مزایا، اکستروژن با چالشهایی نیز همراه است:
- هزینه ساخت و نگهداری قالب
- فشار و نیروی بالای موردنیاز در برخی فرآیندها
- حساسیت کیفیت محصول به دما و سرعت
- سایش قالب و ابزار
- اهمیت بالای طراحی صحیح قالب
- نیاز به کنترل دقیق شرایط اصطکاکی
- حساسیت فرآیندهای خاص به انتخاب و اعمال روانکار
بهخصوص در فرآیندهایی که تغییر شکل زیاد یا فشار تماس بالا وجود دارد، سیستم روانکاری مناسب میتواند نقش مهمی در پایداری فرآیند داشته باشد.
کاربردهای اکستروژن فلزات در صنایع مختلف
صنعت ساختمان
یکی از شناختهشدهترین کاربردهای اکستروژن فلزات، تولید پروفیلهای آلومینیومی برای:
- درب و پنجره
- نمای ساختمان
- سازههای سبک
- فریمها و مقاطع مهندسی
است.
صنعت خودروسازی
در صنعت خودرو از محصولات اکسترودشده، بهخصوص پروفیلها و مقاطع آلومینیومی، در برخی اجزای سازهای، سیستمهای انتقال حرارت و قطعات مهندسی استفاده میشود.
صنعت برق و الکترونیک
تولید برخی هیتسینکها، پروفیلهای انتقال حرارت و مقاطع رسانا از جمله کاربردهای مهم اکستروژن آلومینیوم و مس است.
صنایع هوافضا
آلیاژهای آلومینیوم و برخی فلزات مهندسی که قابلیت اکستروژن دارند، برای تولید مقاطع سبک و مهندسیشده مورد استفاده قرار میگیرند.
صنایع تجهیزات و ماشینآلات
انواع پروفیلها، میلهها، لولهها و مقاطع خاص فلزی که در ساخت تجهیزات و ماشینآلات به کار میروند نیز میتوانند با استفاده از فرآیند اکستروژن تولید شوند.
روانکاری مناسب؛ یکی از اجزای مهم کنترل فرآیند اکستروژن
در فرآیند اکستروژن، کیفیت محصول تنها به انتخاب ماده اولیه یا طراحی قالب وابسته نیست. شرایط اصطکاکی بین فلز و ابزار نیز میتواند بر نیروی فرآیند، سایش قالب، تولید حرارت و کیفیت سطح اثرگذار باشد.
به همین دلیل، روانکار را نباید صرفاً یک ماده مصرفی در نظر گرفت؛ بلکه باید آن را بخشی از سیستم کنترل فرآیند اکستروژن دانست.
انتخاب روانکار مناسب باید با توجه به جنس فلز، دما، سرعت، نسبت اکستروژن، طراحی قالب، شرایط سطحی و روش اعمال انجام شود.
جمعبندی
اکستروژن یکی از فرآیندهای مهم شکلدهی فلزات است که امکان تولید طیف گستردهای از پروفیلها، لولهها، میلهها و مقاطع مهندسی را فراهم میکند. این فرآیند میتواند به روشهای مختلفی از جمله اکستروژن گرم، سرد و ولرم و همچنین مستقیم و غیرمستقیم انجام شود.
در کنار پارامترهایی مانند دما، سرعت، نسبت اکستروژن و طراحی قالب، اصطکاک و روانکاری از عوامل مهم مؤثر بر عملکرد فرآیند هستند.
روانکار مناسب میتواند با ایجاد شرایط مناسب در فصل مشترک فلز و ابزار، به کنترل اصطکاک، کاهش بار فرآیند، کاهش سایش قالب و بهبود کیفیت سطح کمک کند. با این حال، انتخاب روانکار باید بر اساس شرایط واقعی خط تولید انجام شود؛ زیرا یک محصول مناسب برای اکستروژن سرد فولاد لزوماً برای اکستروژن گرم آلومینیوم یا سایر فلزات انتخاب مناسبی نیست.
بنابراین، انتخاب روانکار مناسب بخشی از مهندسی فرآیند اکستروژن است، نه صرفاً انتخاب یک ماده مصرفی.
اگر در خط تولید خود با مشکلاتی مانند افزایش سایش قالب، کیفیت نامناسب سطح، افزایش مصرف روانکار، چسبندگی فلز به قالب یا نوسان در شرایط فرآیند مواجه هستید، بررسی همزمان پارامترهای فرآیند و سیستم روانکاری میتواند به شناسایی علت مشکل کمک کند.
کارشناسان و متخصصان ما در مجموعه رامان سیال ایرانیان با تمرکز بر روانکارهای صنعتی مورد استفاده در فرآیندهای شکلدهی فلزات، میتوانند بر اساس اطلاعات فرآیند، جنس قطعه، دما، نوع قالب و شرایط کاری خط تولید، گزینههای مناسب روانکاری را بررسی و پیشنهاد کنند



No comment for this post.