آهنگری چیست؟ راهنمای جامع فرآیند فورج و مزایای قطعات آهنگری شده در صنایع

مقدمه: از آتش و چکش تا مهندسی دقیق مدرن
از قطعات ریز و پیچیده در ساعتسازی و ابزارهای جراحی گرفته تا شاسیهای مقاوم خودروهای مسابقهای و بلبرینگهای غولپیکر در توربینهای بادی، یک خط قرمز مشترک وجود دارد: قابلیت اطمینان. همگی این محصولات، بدون استثنا، از فرآیند آهنگری (Forging) عبور کردهاند.
آهنگری (Forging) یکی از قدیمیترین و در عین حال پیشرفتهترین فرآیندهای شکلدهی فلزات است که ریشه در تمدنهای باستانی دارد، اما در دنیای مدرن صنعتی، به یک علم دقیق مهندسی تبدیل شده است. در این فرآیند، فلز (معمولاً فولاد، آلومینیوم، تیتانیوم یا آلیاژهای نیکل) تحت اعمال فشارهای مکانیکی یا هیدرولیکی کنترل شده و در اغلب موارد تحت تاثیر حرارت، به شکل مطلوب درمیآید.
تفاوت بنیادین آهنگری با سایر روشها در این است که در فورج، فلز در حالت جامد تغییر شکل میدهد. این تغییر شکل پلاستیک کنترلشده، نه تنها شکل قطعه را عوض میکند، بلکه ساختار داخلی (Microstructure) و خواص مکانیکی فلز را نیز به طور چشمگیری بهبود میدهد. و نتیجه این امر قطعاتی با چگالی بالاتر، استحکام کششی بیشتر و مقاومت خستگی (Fatigue) فوقالعاده است.
اما تفاوت یک قطعه آهنگری با کیفیت بالا و یک قطعه با نقص ساختاری چیست؟ چرا برخی قطعات فورج شده عمر مفید چندین برابر دارند و برخی دیگر زودتر شکسته میشوند؟ پاسخ در جزئیات فرآیند، دمای دقیق، سرعت فشار و مهمتر از همه، مدیریت اصطکاک و روانکاری نهفته است. در این مقاله به بررسی دقیق مفهوم آهنگری (فورج) و چالشهای فنی آن میپردازیم و در ادامه، نقشه راه کاملی برای درک و بهینهسازی فرآیند فورج ارائه میدهیم.
آهنگری (Forging) دقیقاً چیست؟ تعریف فنی و اصول علمی
آهنگری فرآیندی است که در آن، فلز از طریق اعمال نیروهای فشاری یکنواخت یا ضربهای (مانند کوبش یا فشار پرسهای هیدرولیکی/مکانیکی)، در حالت جامد (معمولاً در دمای بالا برای کاهش تنشهای داخلی) به شکل دلخواه درمیآید.
برخلاف ریختهگری (Casting) که در آن فلز در حالت مایع و ذوب شده و در قالب ریخته میشود (که میتواند منجر به ایجاد تخلخلهای میکروسکوپی، حبابهای گاز و دانهبندی دندانهای نامنظم شود)، در آهنگری فلز در حالت جامد (معمولاً در دمای بالا یا حالت گرم) تغییر شکل میدهد.
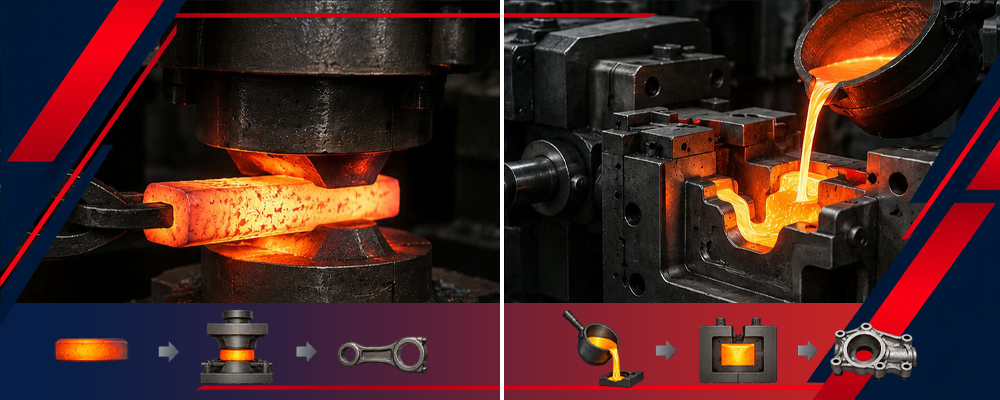
قطعات تولید شده از طریق فرآیند فورج دارای ویژگیهای منحصربهفردی هستند:
1. پیوستگی دانهها (Grain Flow): ساختار کریستالی فلز (Grain Structure) در جهت نیروهای اعمال شده جهتگیری میکنند و این امر منجر به افزایش چشمگیر استحکام و مقاومت قطعه در برابر شکست (Fatigue) و ترک خوردگی میشود.
2. تراکم ساختار و استحکام مکانیکی بالا: فرآیند فشاری، هرگونه تخلخل (Porosity) یا حفرههای ریز موجود در شمش اولیه را از بین برده و چگالی قطعه را به حداکثر مقدار نظری فلز میرساند.
3. بهبود خواص مکانیکی: به دلیل ریزدانهشدن ساختار کریستالی (Grain Refinement) در اثر تغییر شکل پلاستیک، سختی، تنش خستگی و مقاومت ضربهای قطعه به طور چشمگیری افزایش پیدا میکند.
چرا آهنگری (فورج) در صنایع حساس انتخاب اول مهندسان است؟
در صنایع استراتژیک مانند هوافضا، صنایع نفت و گاز، خودروسازی و تجهیزات پزشکی، شکست یک قطعه کوچک میتواند منجر به فاجعههای انسانی و مالی بیسابقه شود. مهندسان در این صنایع به دنبال عاملی به نام “قابلیت اطمینان” (Reliability) و “ایمنی ذاتی” (Intrinsic Safety) هستند. آهنگری به دلیل تغییر شکل کنترلشده ساختار فلز، قطعاتی با استحکام بسیار بالاتر و بدون حفرههای داخلی (که در ریختهگری رایج است) تولید میکند. این یعنی قطعهای که تحت فشارهای شدید، خستگی یا ضربه، ناگهان نمیشکند. به بیانی دیگر، قطعات فورج دارای ویژگیهایی خاصی هستند؛ مانند:
مقاومت به خستگی (Fatigue Resistance): قطعات فورج شده میتوانند میلیونها بار تحت بارهای چرخهای (مانند چرخش میللنگ یا بالهای هواپیما) بدون خرابی مقاومت کنند.
یکنواختی خواص: برخلاف ریختهگری که خواص فیزیکی ممکن است در نقاط مختلف قطعه متفاوت باشد، در فورج خواص مکانیکی در سراسر قطعه یکنواخت است.
قابلیت ردیابی و کنترل کیفیت: فرآیند فورج به راحتی با استانداردهای سختگیرانه مانند AS9100 (هوافضا) و ISO 13485 (پزشکی) همخوانی دارد.
اصول علمی آهنگری
اصل اساسی آهنگری بر پایه “تغییر شکل پلاستیک” (Plastic Deformation) استوار است. وقتی به فلز در دمای مناسب (گرم، نیمهگرم یا سرد) فشار وارد میشود، لایههای اتمی فلز روی هم میلغزند و ساختار کریستالی آن تغییر میکند.
برخلاف روشهای دیگر، در فورج، ساختار دانهبندی (Grain Flow) فلز در جهت شکل نهایی قطعه هدایت میشود. این جهتگیریِ دانهها باعث میشود که خواص مکانیکی فلز (مثل سختی و انعطافپذیری) در راستای نیروهای عملیاتی قطعه، به حداکثر برسد.
انواع روشهای آهنگری: کدام روش برای پروژه شما مناسب است؟
انتخاب روش آهنگری تأثیر مستقیمی بر هزینه تمامشده، دقت ابعادی و خواص نهایی قطعه دارد. به طور کلی، آهنگری به سه دسته اصلی تقسیم میشود:
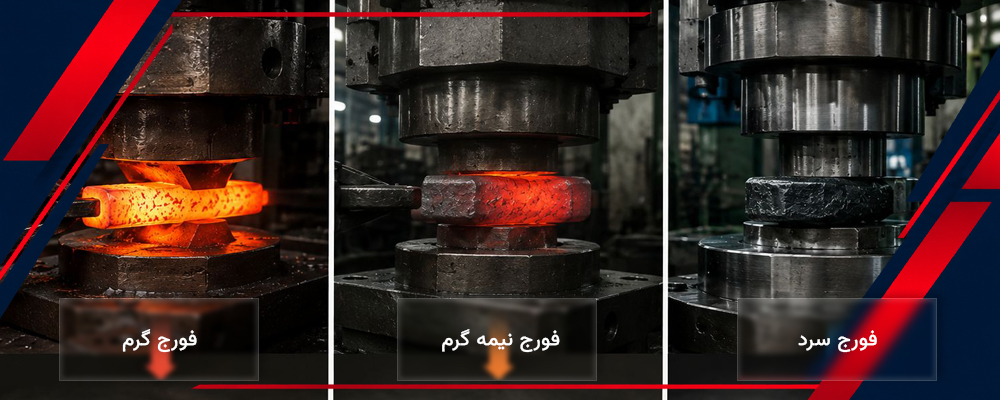
- آهنگری گرم (Hot Forging)
این روش، رایجترین روش در تولید انبوه قطعات بزرگ و سنگین است.
- فرآیند: فلز تا دمایی بالاتر از دمای بازگشت (Recrystallization Temperature) گرم میشود (معمولاً بین ۱۰۰۰ تا ۱۲۰۰ درجه سانتیگراد برای فولاد).
- مزایا:
- نیاز به نیروی فشاری کمتر (چون فلز نرمتر میشود).
- امکان شکلدهی قطعات با پیچیدگی هندسی بیشتر.
- حذف کامل تخلخلها و عیوب ریختهگری شمش اولیه.
- معایب:
- انقباض حرارتی در هنگام سرد شدن (نیاز به ضرایب انقباض دقیق در طراحی قالب).
- اکسیداسیون سطح (Scale Formation) که نیاز به عملیات پرداخت نهایی دارد.
- کنترل دقیق دما برای جلوگیری از ذوب شدن یا سوختگی دانهها ضروری است.
۲. آهنگری نیمهگرم (Warm Forging)
- فرآیند: انجام فرآیند در دمایی بین دمای محیط و دمای آهنگری گرم (معمولاً زیر ۷۰٪ دمای ذوب).
- مزایا:
- دقت ابعادی بهتر نسبت به آهنگری گرم (کاهش انقباض).
- سطح پرداخت بهتر با اکسیداسیون کمتر.
- استحکام بالاتر نسبت به ریختهگری و نزدیک به آهنگری گرم.
- کاربرد: مناسب برای قطعات متوسط که نیاز به دقت بالاتری دارند اما هزینه آهنگری سرد برایشان توجیه اقتصادی ندارد.
۳. آهنگری سرد (Cold Forging)
- فرآیند: شکلدهی فلز در دمای محیط.
- مزایا:
- دقت ابعادی عالی: نیاز بسیار کمی به ماشینکاری ثانویه دارد (Near Net Shape)
- سختی کاری (Work Hardening): افزایش خودکار سختی و استحکام قطعه به دلیل تغییرات ساختاری در دمای اتاق.
- پایینترین سطح زبری (Surface Finish): سطح صاف و صیقلی بدون نیاز به پرداخت اضافی.
- معایب:
- محدودیت در شکلپذیری (مناسب برای فلزات نرمتر مانند آلومینیوم، مس و فولادهای نرم).
- نیاز به تجهیزات و پرسهای بسیار قدرتمند و گرانقیمت.
- محدودیت در ابعاد قطعات (معمولاً قطعات کوچک تا متوسط).
ویژگیهای منحصربهفرد قطعات فورج شده
وقتی از یک قطعه آهنگری شده صحبت میکنیم، انتظار چه چیزی را باید داشته باشیم؟
- استحکام مکانیکی برتر: به دلیل حذف تخلخلها و جهتگیری دانهها، مقاومت کششی و تسلیم قطعات فورج شده میتواند ۲۰ تا ۵۰ درصد بیشتر از نمونههای ریختهگری شده همجنس باشد.
- مقاومت در برابر خستگی (Fatigue Resistance): این مهمترین ویژگی برای قطعات متحرک است. قطعات فورج شده تا چندین برابر بیشتر از قطعات ریختهگری یا ماشینکاری شده، در برابر بارهای تکرارشونده دوام میآورند.
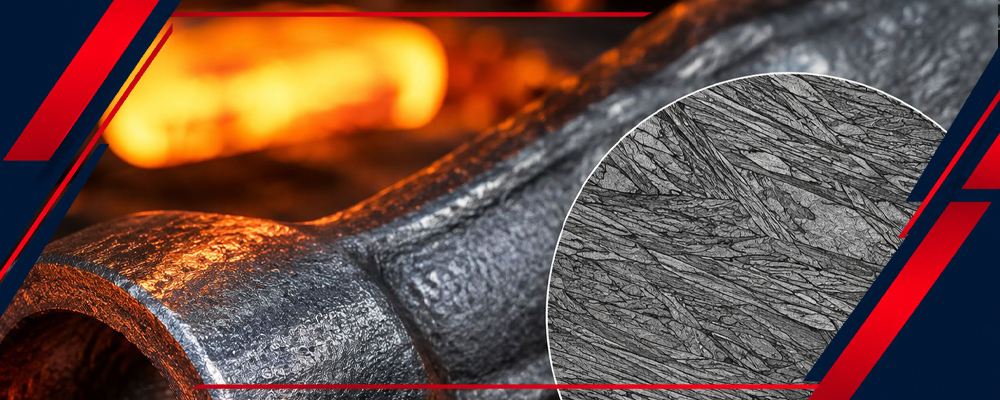
- ساختار دانهبندی پیوسته (Continuous Grain Structure): اگر قطعه را برش دهید و زیر میکروسکوپ بررسی کنید، خطوط جریان فلز را میبینید که دور پیچیدگیهای هندسی قطعه جریان دارند. این ساختار مانع از انتشار ترکها میشود.
- یکنواختی در سراسر قطعه: برخلاف روشهایی که ممکن است در گوشهها یا لبهها نقاط ضعیف ایجاد کنند، فورج یکپارچگی کامل را تضمین میکند.
مزایای استراتژیک استفاده از روش فورج در تولید صنعتی و شکلدهی فلزات
چرا صنایع پیشرو هزینههای اولیه بالاتر آهنگری را میپردازند؟
- بهینهسازی وزن و قدرت (Lightweighting): مهندسان میتوانند قطعات را با ضخامت کمتر اما با همان استحکام طراحی کنند. این امر در صنایع هوافضا و خودرو حیاتی است، زیرا کاهش وزن مستقیماً به کاهش مصرف سوخت و افزایش راندمان منجر میشود.
- کاهش ضایعات مواد (Material Efficiency): نسبت به روش ماشینکاری از جنس توده (Subtractive Manufacturing)، در فورج مواد کمتری هدر میرود. در ماشینکاری ممکن است ۵۰ تا ۷۰ درصد شمش فلزی به تراشه تبدیل شود، اما در فورج این مقدار کمتر از ۵ تا ۱۰ درصد است.
- تنوع متریال: آهنگری قابلیت کار با تقریباً تمام آلیاژهای مهندسی را دارد، از فولادهای کربنی و آلیاژی گرفته تا تیتانیوم، اینکونل و مس.
- صرفه اقتصادی در تولید انبوه: اگرچه هزینه طراحی و ساخت قالب (Die) در آهنگری بالاست، اما با افزایش تعداد تولید، هزینه هر قطعه به شدت کاهش مییابد. برای تولیدات هزاران و میلیونتایی، فورج بیرقیب است.
محدودیتهای روش فورج
آهنگری مانند سایر روشهای شکلدهی فلزات با محدودیتهایی نیز مواجه است. برخی از محدودیتهای این فرآیند عبارند از:
- هزینه بالای تجهیزات و قالبها: راهاندازی خط آهنگری نیاز به سرمایهگذاری سنگین دارد.
- محدودیت در پیچیدگی هندسی: برخلاف ریختهگری یا چاپ سهبعدی، ایجاد حفرههای داخلی یا اشکال بسیار پیچیده در فورج دشوار است.
- نیاز به مهارت بالا : کنترل دما و فشار نیازمند اپراتورها و مهندسان بسیار متخصص است.
4- استفاده از روانسازهای نامناسب: این یکی از رایجترین دلایل چسبندگی فلز به قالب و تخریب سریع تجهیزات است.
5- طراحی ضعیف قالب: که منجر به ایجاد نقاط تمرکز تنش در قطعه نهایی میشود.
اشتباهات رایج مهندسان در فرآیند آهنگری و راهکارهای مقابله
بسیاری از نقصها در قطعات فورج شده ناشی از مدیریت نادرست پارامترهاست. در اینجا به ۴ اشتباه رایج مهندسان در فرآیند فورج اشاره میکنیم:
۱. عدم کنترل دقیق دمای احیا (Temperature Control)
- مشکل: اگر دما بیش از حد پایین باشد، فلز سخت شده و دچار ترکخوردگی میشود. اگر بیش از حد بالا باشد، دانهها درشت شده (Grain Coarsening) و خواص مکانیکی افت میکند یا فلز میسوزد.
- راهکار: استفاده از سیستمهای کنترل دمای دقیق کورهها و پایش مداوم دمای شمش قبل از ورود به پرس.
۲. انتخاب نادرست سرعت پرس (Strain Rate)
- مشکل: سرعت بسیار بالا میتواند باعث توزیع نامناسب جریان فلز و ایجاد حفرههای مرکزی PipeDefect)) شود. سرعت بسیار کم نیز باعث سرد شدن زودرس فلز میشود.
- راهکار: بهینهسازی سرعت ضربه یا فشار بر اساس آلیاژ و هندسه قطعه.
۳. طراحی ضعیف قالب (Poor Die Design)
- مشکل: نقاط تمرکز تنش (Stress Concentration) در قالب یا عدم در نظر گرفتن تخلیه هوا و مواد اضافی (Flash) میتواند منجر به خرابی زودرس قالب و نقص در قطعه شود.
- راهکار: استفاده از نرمافزارهای شبیهسازی فرآیند فورج (مانند Deform یاQForm ) قبل از ساخت قالب فیزیکی.
۴. استفاده از روانسازهای نامناسب (Lubrication Failure)
- مشکل: این یکی از شایعترین دلایل خرابی است. روانساز ضعیف باعث چسبندگی فلز به قالب، سایش سریع قالب و نقص سطحی قطعه میشود.
- راهکار: انتخاب روانساز تخصصی متناسب با دمای فرآیند و آلیاژ.
نقش حیاتی روانسازهای صنعتی در فرآیند فورج: قهرمانان پنهان
در نگاه اول، ممکن است به نظر برسد که روانسازها فقط برای “روانکاری” هستند، اما در دنیای آهنگری دمای بالا، آنها نقش چندگانه و استراتژیک دارند. بدون روانسازهای صنعتی با کیفیت، فرآیند فورج عملاً غیرممکن یا از نظر اقتصادی غیربهینه است.
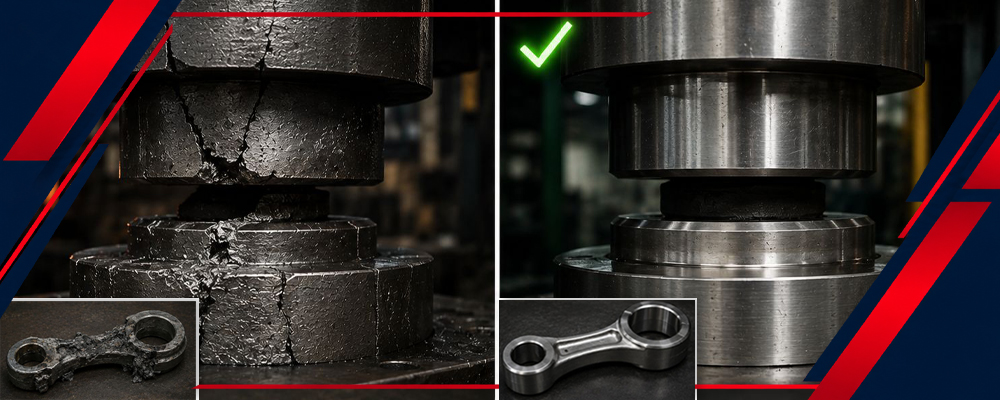
روانسازها در آهنگری، نقش یک “قهرمان پنهان” را دارند. بدون آنها، فرآیند فورج عملاً متوقف میشود. نقش آنها شامل موارد زیر است:
1- کاهش اصطکاک بین فلز و قالب: که باعث حرکت راحتتر فلز به داخل تمام زوایای قالب میشود.
2- جلوگیری از چسبندگی (Galling): مانع از چسبیدن فلز داغ به دیوارههای قالب میشود.
3- محافظت از قالب در برابر شوک حرارتی: روانسازها لایهای عایق ایجاد میکنند که از ترک خوردن قالب بر اثر تغییرات ناگهانی دما جلوگیری میکند.
4- بهبود کیفیت سطح: با ایجاد لایه مرزی، سطح قطعه را صیقلی و بدون نقص میسازند.
5- تسهیل عملیات خروج: قطعه نهایی به راحتی از قالب جدا میشود.
۵ نقش کلیدی روانساز در فورج:
- کاهش اصطکاک و افزایش جریان مواد: روانساز یک لایه محافظ بین فلز داغ و قالب فولادی ایجاد میکند. این لایه اصطکاک را به حداقل میرساند و اجازه میدهد فلز به راحتی در تمام زوایای پیچیده قالب جریان یابد. بدون این، فشار لازم برای پر کردن قالب چندین برابر میشود که منجر به شکست پرس میگردد.
- جلوگیری از چسبندگی (Galling Prevention): در دماهای بالای ۱۰۰۰ درجه، فلز و فولاد تمایل به جوش خوردن سرد (Cold Welding) دارند. روانسازهای پایه گرافیت یا شیشهای مانع از این چسبندگی شده و از کندن مواد قالب توسط قطعه داغ جلوگیری میکنند.
- محافظت حرارتی از قالب (Thermal Insulation): شوک حرارتی شدید (تماس فلز ۱۱۰۰ درجه با قالب ۲۰ درجه) دشمن اصلی قالبهای فورج است. روانسازها به عنوان یک عایق حرارتی عمل کرده و از ایجاد ترکهای حرارتی (Thermal Cracking) در سطح قالب جلوگیری میکنند. این موضوع عمر مفید قالب را تا ۳ برابر افزایش میدهد.
- بهبود کیفیت سطح قطعه (Surface Finish): یک روانساز با کیفیت، سطحی صاف و یکنواخت روی قطعه ایجاد میکند که فرآیند پرداخت نهایی (مانند شات بلست یا ماشینکاری) را آسانتر و ارزانتر میکند.
- تسهیل عملیات تخلیه (Ejection): پس از شکلدهی، قطعه داغ تمایل به چسبیدن به قالب دارد. روانساز باعث میشود قطعه به راحتی و بدون آسیب دیدن از قالب جدا شود.
ویژگیهای یک روانساز فورج ایدهآل چیست؟
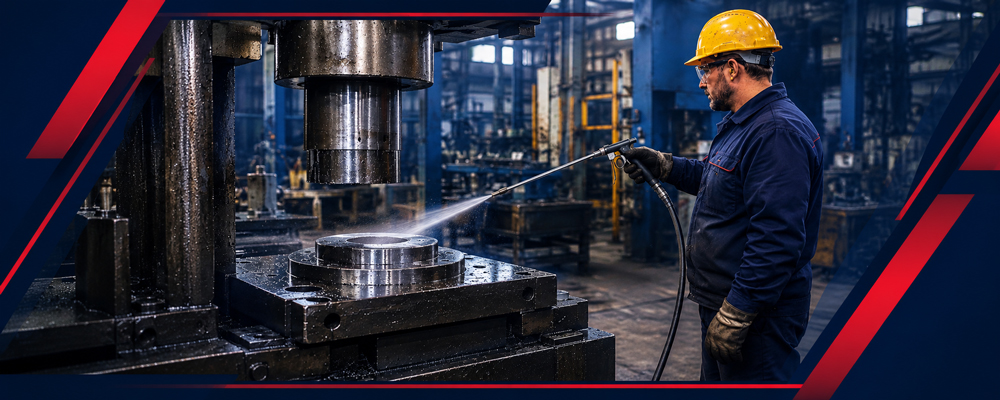
پایداری حرارتی بالا:
تجزیه نشدن در دمای عملیات.
پوششدهی یکنواخت:
عدم ایجاد لکه یا تجمع بیش از حد.
حذف آسان:
قابلیت شستشو با آب یا حلالهای معمولی پس از فرآیند.
عدم تولید گازهای سمی:
ایمنی برای اپراتورها و سازگار با محیط زیست.
جمعبندی: آهنگری؛ تلاقی قدرت و دقت مهندسی
آهنگری (Forging) فرآیندی است که در آن علم متالورژی با قدرت مکانیکی پیوند میخورد تا قطعاتی بسازد که فراتر از خواص معمولی فلزات عمل میکنند. برای صنایعی که جان انسانها یا عملکرد سیستمهای حیاتی به آنها وابسته است، آهنگری یک انتخاب لوکس نیست، بلکه یک ضرورت مهندسی است.
برای دستیابی به قطعاتی با کیفیت جهانی، تنها داشتن تجهیزات پیشرفته مانند پرسهای قدرتمند و قالبهای دقیق به تنهایی کافی نیست؛ بلکه مدیریت دقیق پارامترهای فرآیند، بهویژه کنترل اصطکاک و دما، کلید موفقیت است.
موفقیت در تولید قطعات فورج با کیفیت جهانی، گرهخورده به مدیریت دقیق پارامترهای فرآیند است. کنترل دقیق دما، سرعت مناسب و مهمتر از همه، انتخاب و کاربرد صحیح روانسازهای صنعتی، تفاوت بین یک قطعه با دوام چندین دهه و یک قطعه معیوب است.
با سرمایهگذاری روی فرآیند بهینه و استفاده از مواد کمکی با کیفیت، شما نه تنها عمر قطعات خود را افزایش میدهید، بلکه هزینههای نگهداری و توقفات خط تولید را به شدت کاهش میدهید.
🚀 پیشنهاد ویژه برای مدیران تولید و مهندسان
آیا میخواهید دقت تولید خود را افزایش دهید، ضایعات را کاهش دهید و عمر قالبهای گرانقیمت خود را دوچندان کنید؟
ما در شرکت رامان سیال ایرانیان، متخصص حل چالشهای فرآیند آهنگری هستیم. طیف گستردهای از روانسازهای تخصصی، روغنهای دایکوت و گریسهای دمای بالا را دقیقاً متناسب با نیاز صنایع آهنگری (گرم، نیمهگرم و سرد) تأمین میکنیم.
✅ مزایای همکاری با ما:
- مشاوره رایگان برای انتخاب بهترین روانساز متناسب با آلیاژ و دمای شما
- تأمین روانسازهای با پایداری حرارتی فوقالعاده
- کاهش هزینههای تعویض قالب تا ۴۰٪
- پشتیبانی فنی تخصصی
همین حالا با کارشناسان فنی ما تماس بگیرید و کیفیت فرآیند فورج خود را متحول کنید:
خانم غلامی: 09307034663
خانم بهوند: 09138251703



نظری برای این وجود ندارد.