دایکست چیست؟ راهنمای جامع فرآیند دایکست، مزایا، چالشها و نقش کلیدی روانسازهای صنعتی در آن
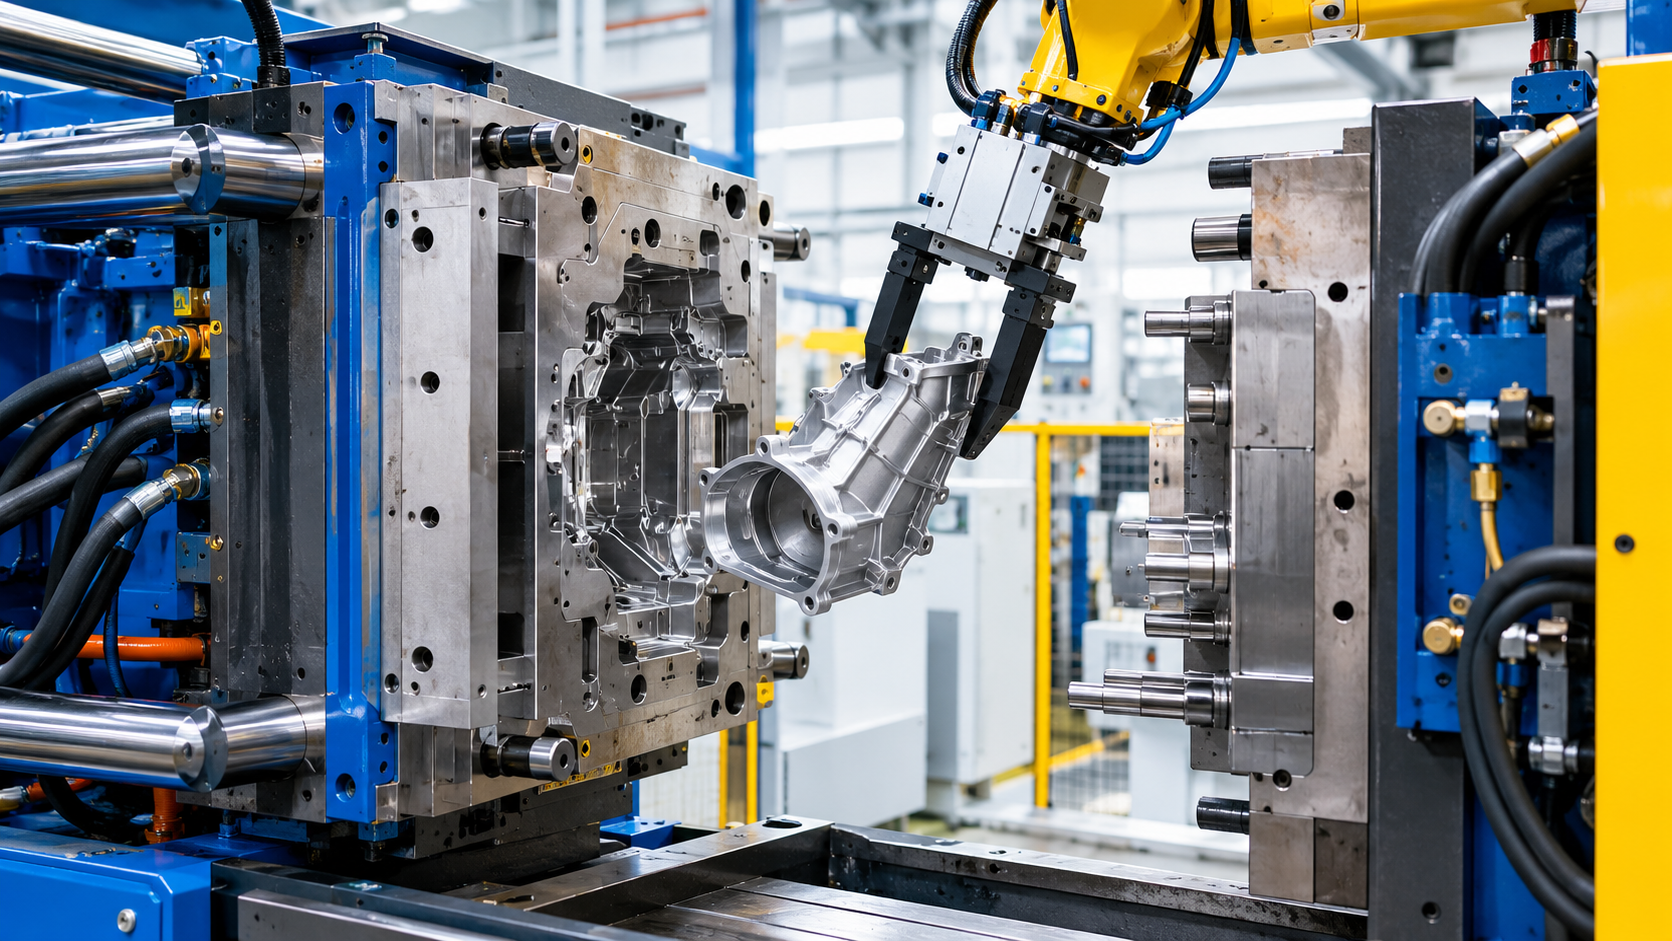

مقدمه: چرا دایکست به ستون فقرات تولید صنعتی مدرن تبدیل شده است؟
در دنیای امروز، صنایع تولیدی بیش از هر زمان دیگری به سمت سرعت، دقت، کاهش وزن قطعات و تولید انبوه با کیفیت یکنواخت حرکت کردهاند. صنایعی مانند خودروسازی، الکترونیک، تجهیزات پزشکی، هوافضا و مخابرات نیازمند قطعاتی هستند که هم پیچیدگی هندسی بالایی داشته باشند و هم با کمترین خطا و بیشترین سرعت تولید شوند. در چنین شرایطی، فرآیند دایکست (Die Casting) یا ریختهگری تحت فشار، به عنوان یکی از مهمترین و پیشرفتهترین فناوریهای تولید قطعات فلزی شناخته میشود.
دایکست صرفاً یک روش ریختهگری نیست؛ بلکه ترکیبی از مهندسی مواد، طراحی قالب، کنترل حرارت، دینامیک سیالات و اتوماسیون صنعتی است. این فرآیند به تولیدکنندگان اجازه میدهد قطعاتی با دقت ابعادی بالا، سطح بسیار صاف، خواص مکانیکی مناسب و قابلیت تولید انبوه اقتصادی تولید کنند.
امروزه بسیاری از قطعاتی که روزانه با آنها سروکار داریم، به کمک دایکست ساخته میشوند؛ از پوسته گیربکس خودرو و بدنه لپتاپ گرفته تا قطعات موتور، هیتسینکهای الکترونیکی، تجهیزات پزشکی و حتی قطعات پیچیده صنایع هوافضا.
اما موفقیت در دایکست تنها به داشتن دستگاههای گرانقیمت محدود نمیشود. عواملی مانند طراحی قالب، انتخاب آلیاژ، کنترل دمای قالب، تنظیم سرعت تزریق، سیستم تهویه و مخصوصاً انتخاب روانساز صنعتی مناسب، نقش حیاتی در کیفیت نهایی محصول دارند.
در این مقاله، فرآیند دایکست را بهصورت کامل، تخصصی و کاربردی بررسی میکنیم و علاوه بر معرفی انواع روشها، تجهیزات، مزایا و چالشها، به نقش استراتژیک روانسازهای صنعتی در افزایش کیفیت، کاهش ضایعات و افزایش عمر قالب خواهیم پرداخت.
دایکست (Die Casting) چیست؟
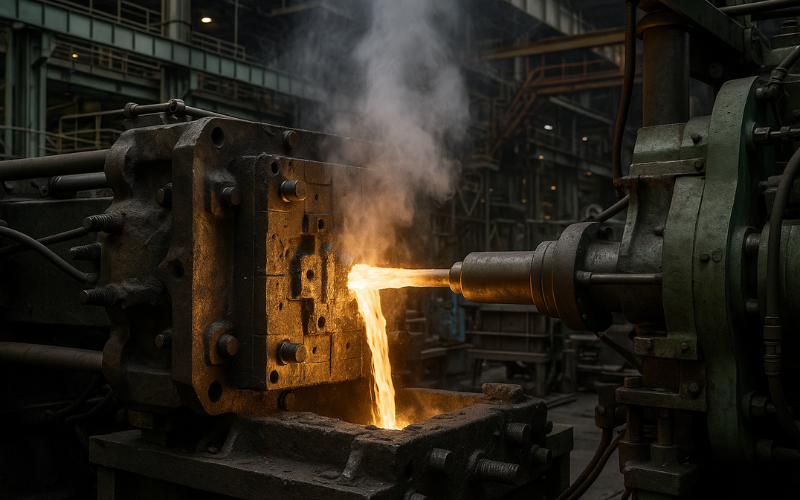
دایکست (Die Casting) یا ریختهگری تحت فشار، فرآیندی برای تولید قطعات فلزی در تیراژ بالا است .در این روش، فلز مذاب با سرعت زیاد و تحت فشار وارد حفرهای میشود که میان دو نیمه قالب فولادی ایجاد شده است. پس از پر شدن حفره، فشار تا زمان انجماد روی فلز حفظ میشود و حرارت مذاب از طریق دیوارههای قالب و کانالهای خنککاری دفع میشود. سپس قالب باز میشود و سیستم اجکتور (پران) قطعه را بیرون میاندازد.
برخلاف ریختهگری ماسهای که قالب پس از هر بار ریختن از بین میرود، قالب دایکست دائمی است و باید دهها هزار تا صدها هزار سیکل را تحمل کند. بنابراین سطح قالب در هر سیکل با شرایط سختی روبهرو میشود:
- دمای بالا و تغییرات سریع دما (شوک حرارتی)
- سایش و فرسایش ناشی از جریان پرسرعت مذاب
- تمایل فلز مذاب به چسبیدن و واکنش با فولاد قالب
- تنشهای مکانیکی ناشی از فشار تزریق و نیروی قفل
بر اساس محل قرارگیری سیستم تزریق نسبت به مذاب، دایکست به دو روش اصلی محفظه گرم Hot) (Chamber و محفظه سرد (Cold Chamber) تقسیم میشود. علاوه بر این، فرآیندهای High Integrity مانند دایکست خلأ، Squeeze Casting و Semi-Solid برای قطعاتی با تخلخل کمتر و خواص مکانیکی بالاتر به کار میروند.
توانایی تولید قطعات پیچیده، دقت ابعادی مناسب، کیفیت سطح بالا، امکان ساخت دیوارههای نازک و سرعت تولید زیاد باعث شده است دایکست در صنایع خودروسازی، تجهیزات برقی و الکترونیکی، لوازم خانگی، روشنایی، تجهیزات صنعتی و خودروهای برقی کاربرد گستردهای داشته باشد.
تاریخچه دایکست و تحول آن در صنعت
ریشههای اولیه دایکست به اواخر قرن نوزدهم بازمیگردد. اولین ماشینهای دایکست برای تولید قطعات چاپ و حروف فلزی مورد استفاده قرار گرفتند. با توسعه صنایع خودروسازی در قرن بیستم، نیاز به قطعات سبک، دقیق و ارزان باعث شد فناوری دایکست به سرعت رشد کند.
ورود آلیاژهای آلومینیوم و منیزیم، استفاده از سیستمهای هیدرولیکی پیشرفته، کنترل دیجیتال و اتوماسیون صنعتی، دایکست را از یک روش ساده ریختهگری به یکی از پیچیدهترین فناوریهای تولید صنعتی تبدیل کرد.
امروزه خطوط مدرن دایکست کاملاً رباتیک هستند و در بسیاری از کارخانهها، فرآیند اسپری روانساز، خروج قطعه، خنککاری و کنترل کیفیت به صورت اتوماتیک انجام میشود.
اصول عملکرد فرآیند دایکست
هر سیکل تولید در دایکست شامل مراحل زیر است:
- آمادهسازی و کنترل قالب
- اسپری دایکوت و روانساز
- بسته شدن قالب
- انتقال مذاب به محفظه تزریق
- حرکت اولیه پیستون (Slow Shot)
- تزریق سریع (Fast Shot)
- پر شدن حفره قالب
- اعمال فشار نهایی (Intensification)
- انجماد
- باز شدن قالب
- خروج قطعه با اجکتور
- برداشت قطعه و آمادهسازی سیکل بعد
هر مرحله میتواند بر کیفیت قطعه اثر بگذارد و پارامترها بر یکدیگر وابستهاند. به همین دلیل در خط دایکست، تغییر یک پارامتر بدون توجه به بقیه ممکن است یک عیب را کم کند و عیب دیگری ایجاد کند.
آمادهسازی و کنترل دمای قالب
آماده سازی و کنترل دمای قالب اهمیت فوقالعادهای دارد، زیرا دمای نامناسب باعث ترک حرارتی، چسبندگی قطعه یا نقص سطحی میشود. قالب باید قبل از تزریق به دمای کاری برسد؛ این کار با پیشگرم کردن، بهوسیله مدار روغن یا آب داغ قالب یا با چند سیکل اولیه انجام میشود. تزریق در قالب سرد باعث پر نشدن کامل، Cold Shut و عیوب سطحی میشود و علاوه بر آن، شوک حرارتی شدید به قالب وارد میکند. در مقابل، دمای بیش از حد بالا زمان انجماد، تمایل به چسبندگی و تنش حرارتی را بیشتر میکند.
هدف، صرفاً «گرم نگه داشتن قالب» نیست؛ ایجاد تعادل حرارتی پایدار در تمام نواحی قالب است.
پیش از شروع تولید، موارد زیر باید بررسی شوند:
- تمیزی سطوح قالب و حفرهها
- وضعیت پینهای اجکتور
- عملکرد اسلایدها و کورها
- جریان و دمای مدار خنککاری
- بازبودن ونتها
- سلامت راهگاه و گیت
- وجود رسوب دایکوت یا آثار Soldering
- دمای قالب
اسپری روانساز به قالب
پس از خروج قطعه، سطح قالب برای سیکل بعد آماده میشود. در خطوط مدرن، این کار معمولاً با ربات یا اسپریکننده چندنازله انجام میشود. اسپری معمولاً با دمیدن هوا (Air Blow) برای حذف رطوبت باقیمانده و خشککردن سطح و ونتها همراه است.
اهداف اسپری عبارتاند از:
- ایجاد لایه جداکننده بین مذاب و فولاد قالب
- کاهش چسبندگی و Soldering
- کنترل انتقال حرارت و خنککاری موضعی سطح
- کاهش سایش و محافظت از سطح قالب
- تسهیل خروج قطعه
- کنترل شرایط سطح قالب
مقدار بیشتر دایکوت الزاماً به معنی عملکرد بهتر نیست. اسپری بیش از حد میتواند موجب تشکیل بخار و گاز، رسوب روی قالب، لک سطحی، افزایش مصرف، اختلال در ونتها، شوک حرارتی و در شرایط نامناسب افزایش احتمال تخلخل شود. هدف باید ایجاد فیلمی نازک، یکنواخت و پایدار روی نواحی موردنیاز باشد.
پیشنهاد: برای آشنایی با مفهوم دایکوت، مقاله دایکوت چیست؟ را مطالعه کنید.
بسته شدن قالب
نیمههای قالب توسط واحد قفل دستگاه بسته میشوند. نیروی قفل باید از نیروی بازکننده ناشی از فشار فلز بیشتر باشد. بهطور ساده:
نیروی بازکننده ≈ سطح تصویرشده قطعه و سیستم راهگاهی × فشار فلز
نیروی قفل با ضریب اطمینان مناسب باید بالاتر از این مقدار انتخاب شود. اگر نیروی قفل کافی نباشد یا قالب و صفحات دستگاه شرایط مناسبی نداشته باشند، در خط جدایش قالب Flash (پلیسه) ایجاد میشود و در شرایط شدید، خطر پاشش مذاب نیز وجود دارد.
انتقال مذاب به محفظه تزریق
در دستگاههایCold Chamber، فلز در کوره جداگانه ذوب و نگهداری میشود و در هر سیکل مقدار مشخصی از آن بهصورت دستی یا با ربات و سیستم دوزینگ به داخل Shot Sleeve ریخته میشود.
کیفیت این مرحله اهمیت زیادی دارد. پارامترهایی مانند دمای مذاب، وزن شات، زمان انتقال، میزان اکسیداسیون، مقدار سرباره و نحوه ریختن مذاب بر کیفیت قطعه اثر میگذارند. ریختن مذاب با تلاطم زیاد باعث ورود هوا و اکسید به مذاب میشود. همچنین نسبت پرشدن Shot Sleeve اهمیت دارد؛ در عمل، حجم مذاب معمولاً بخش قابلتوجهی از مقطع Shot Sleeve را اشغال میکند تا هوای کمتری در محفظه باقی بماند.
تزریق فلز مذاب
فلز مذاب توسط سیستم تزریق با فشار بالا وارد حفره قالب میشود. این مرحله معمولاً در دو فاز انجام میشود:
فاز سرعت پایین (Slow Shot)
پس از ورود مذاب، پیستون با سرعت پایین حرکت میکند. این مرحله، مذاب را بهآرامی به سمت ابتدای سیستم راهگاهی میبرد و تا حد ممکن هوای داخل Shot Sleeve را به سمت قالب و ونتها هدایت میکند.
سرعت Slow Shot باید طوری تنظیم شود که موج مذاب در Shot Sleeve روی خودش نشکند و هوا را محبوس نکند. تنظیم نامناسب این مرحله ممکن است باعث موارد زیر شود:
- تلاطم و تشکیل موج
- ورود هوا و اکسیداسیون بیشتر
- پرشدن نامناسب ابتدای مسیر
- افزایش تخلخل
فاز سرعت بالا (Fast Shot)
در نقطهای مشخص از مسیر پیستون، سرعت بهطور ناگهانی بالا میرود. در این مرحله مذاب باید در مدت بسیار کوتاه (معمولاً چند ده تا حدود صد و پنجاه میلیثانیه، بسته به ضخامت و حجم قطعه) مسیر زیر را طی کند:
Shot Sleeve → Runner → Gate → Cavity
هدف، پر شدن قالب پیش از انجماد زودهنگام فلز است. اما «بیشترین سرعت ممکن» بهترین انتخاب نیست. سرعت بسیار بالا میتواند باعث تلاطم شدید، حبس هوا، پاشش (Jetting)، فرسایش گیت و قالب و Flash شود. سرعت بسیار پایین نیز میتواند موجب پرشدن ناقص (Misrun)، Cold Shut و عیوب ناشی از انجماد زودرس شود.
بنابراین برای هر قطعه و قالب باید یک پنجره فرآیندی (Process Window) تعریف شود؛ محدودهای از پارامترها که در آن قطعه سالم و فرآیند پایدار است.
پر شدن حفره قالب
مذاب پس از گذشتن از گیت وارد حفره میشود. طراحی راهگاه و گیت جهت جریان، یکنواختی پرشدن و محل حبس هوا را تعیین میکند. سیستم راهگاهی مناسب باید:
- مسیر جریان را کنترل کند
- مذاب را بهطور مناسب توزیع کند
- از تلاطم غیرضروری جلوگیری کند
- امکان خروج هوا و گاز از ونتها را فراهم کند
- مانع انجماد زودهنگام شود
- شرایط انجماد جهتدار و مناسب ایجاد کند
در طراحی مدرن قالب، شبیهسازی جریان و انجماد با نرمافزارهای تخصصی برای بررسی مسیر پرشدن، زمان پرشدن، نقاط حبس هوا و نواحی داغ استفاده میشود.
فشار نهایی و انجماد
پس از پر شدن حفره، پیستون فشار تقویتی (Intensification) را به مذاب اعمال میکند. این فشار به جبران بخشی از انقباض انجماد و متراکم شدن ساختار قطعه کمک میکند. مقدار فشار و زمان اعمال آن باید با ضخامت قطعه، زمان انجماد و طراحی گیت هماهنگ باشد.
در این مرحله، انتقال حرارت بین مذاب و قالب نیز تعیینکننده است. اگر ناحیهای از قالب بیش از حد داغ یا سرد باشد، ممکن است زمان انجماد در نقاط مختلف قطعه متفاوت شود و نتیجه آن عیوب انقباضی، اعوجاج، تنش حرارتی یا تغییر کیفیت سطح باشد. به همین دلیل، تعادل حرارتی قالب (Thermal Balance) و محل کانالهای خنککاری از موضوعات اصلی در طراحی قالب و کنترل فرآیند است و NADCA نیز در راهنماهای خود بر آن تأکید میکند.
باز شدن قالب و خروج قطعه
پس از انجماد کافی، قالب باز میشود و اجکتورها یا پینهای پران ((Ejector Pins قطعه را خارج میکنند. عملکرد دایکوت در این مرحله مشخص میشود. اگر چسبندگی بین فلز و قالب زیاد باشد، ممکن است:
- قطعه به قالب بچسبد یا هنگام خروج تغییر شکل دهد
- سطح قالب آسیب ببیند
- بار روی پینهای اجکتور زیاد شود
- زمان سیکل افزایش یابد
افزایش تدریجی نیروی اجکتور، ظاهر شدن ردپای فلز روی سطح قالب یا بروز Soldering میتواند نشانه ضعف در شرایط جداسازی، دمای قالب یا وضعیت سطح قالب باشد.
اجزای اصلی دستگاه دایکست
واحد قفل قالب: وظیفه آن بسته نگهداشتن قالب در برابر فشار تزریق است. این واحد شامل صفحه ثابت، صفحه متحرک، تایبارها و مکانیزم تولید نیرو است. مکانیزم قفل در دستگاههای مختلف میتواند از نوع زانویی (Toggle) یا هیدرولیک مستقیم باشد.
واحد تزریق: مذاب را به قالب منتقل میکند. در دستگاههای Cold Chamber، اجزای مهم آن عبارتاند از Shot Sleeve، Plunger Tip، Plunger Rod، سیستم هیدرولیک، آکومولاتور و سیستم کنترل حرکت پیستون. دقت کنترل سرعت و فشار در این واحد، مستقیماً بر تکرارپذیری قطعه اثر میگذارد.
قالب دایکست: مهمترین و معمولاً گرانترین بخش فرآیند است. قالب از دو نیمه اصلی تشکیل میشود: نیمه ثابت (Cover Die) و نیمه متحرک (Ejector Die). اجزای دیگر آن عبارتاند از Cavity، Core، Runner، Gate، Overflow، Vent، کانالهای خنککاری، پینهای اجکتور، اسلایدها و کورهای متحرک.
[جایگاه تصویر ۱ – نمای انفجاری یک قالب دایکست] متن جایگزین (Alt): نمای انفجاری قالب دایکست با نمایش مسیر مذاب، کانالهای خنککاری و اجکتور
انواع روشهای فرآیند دایکست
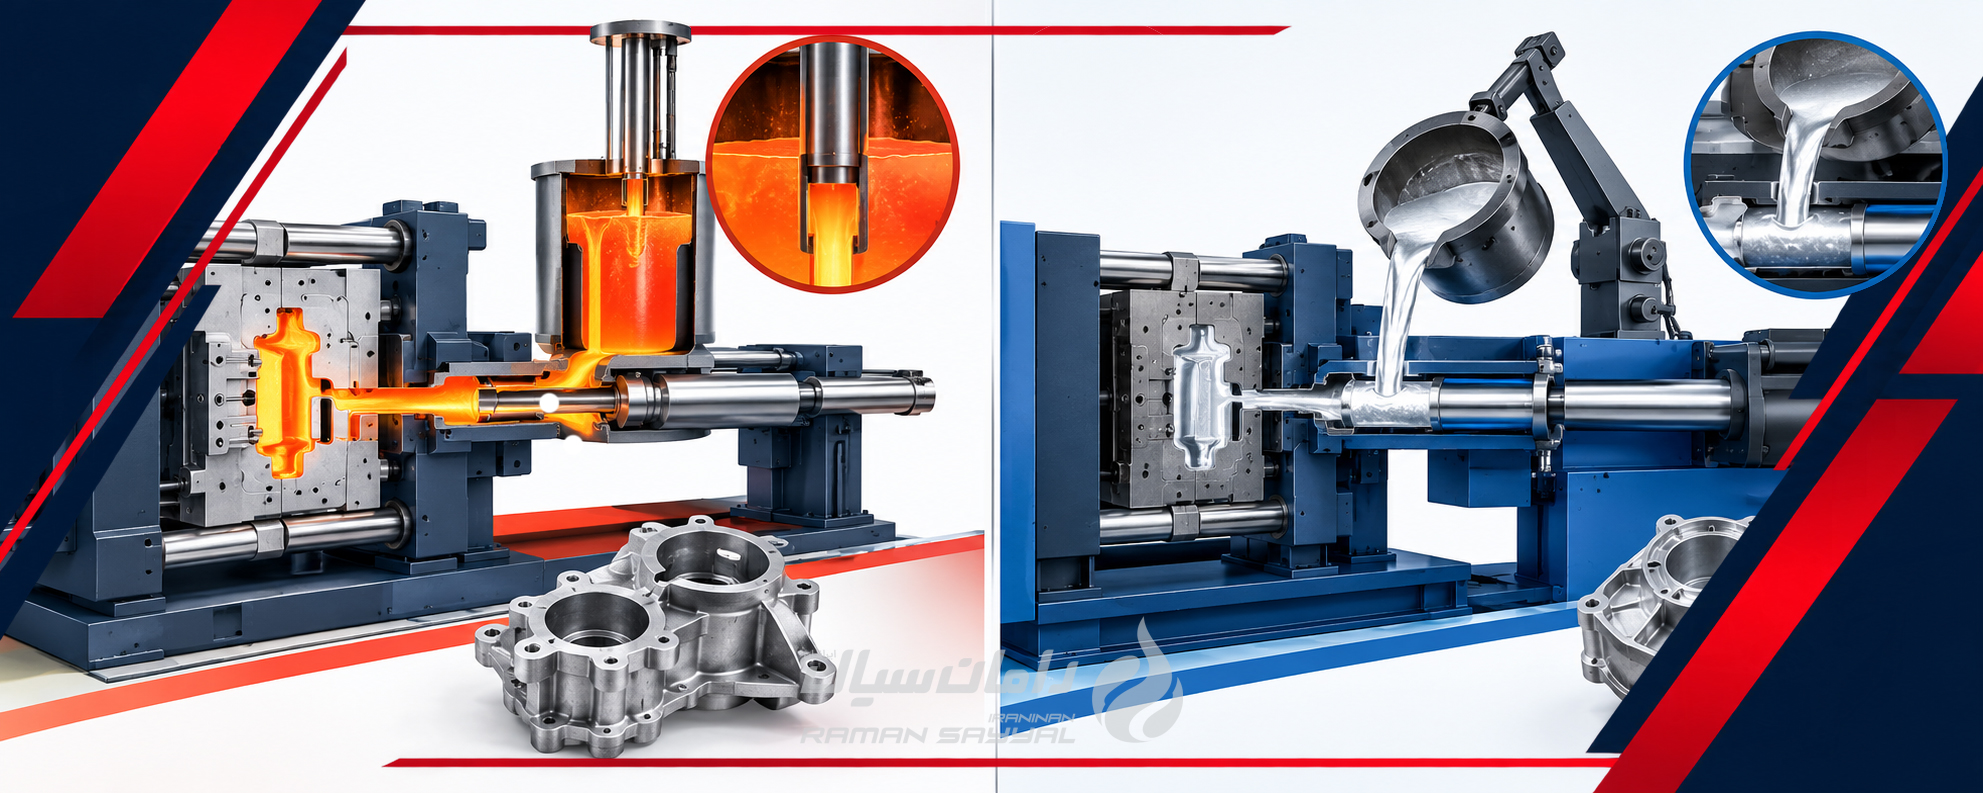
دایکست محفظه گرم (Hot Chamber Die Casting)
در این روش، سیستم تزریق داخل مخزن فلز مذاب قرار دارد و مکانیزم تزریق (معمولاً سیستم گردنغازی (Gooseneck) و پیستون) در تماس دائم با مذاب قرار دارد و هر سیکل مقدار مذاب لازم را مستقیماً از حمام مذاب برمیدارد. در نتیجه زمان انتقال مذاب حذف میشود و سیکلها بسیار سریعاند.
این روش برای آلیاژهایی با نقطه ذوب پایینتر که به قطعات فولادی سیستم تزریق حمله شدید نمیکنند مناسب است، از جمله:
- آلیاژهای روی مانند زاماک
- قلع و سرب
- برخی آلیاژهای منیزیم
مزایا: سرعت سیکل بالا، حذف مرحله انتقال مذاب، اتلاف حرارتی کمتر، مناسب برای تولید انبوه قطعات کوچک و متوسط.
محدودیت اصلی: آلومینیوم مذاب با آهن واکنشپذیری بالایی دارد و میتواند موجب خوردگی و فرسایش سریع اجزای فولادی در تماس با مذاب شود. ازاینرو، فرآیند دایکست آلیاژهای آلومینیوم معمولاً با روش Hot Chamber انجام نمیشود و عمدتاً به Cold Chamber نیاز دارد. علاوه بر مسئله خوردگی، محدوده دمای مجاز مذاب، شرایط حرارتی سیستم و قابلیت دستیابی به فشار و سرعت تزریق موردنیاز نیز از عوامل محدودکننده در انتخاب و بهرهبرداری از فرآیند Hot Chamber هستند.
ویژگیها:
- سرعت تولید بالا
- اتلاف انرژی کمتر
- مناسب برای فلزات با نقطه ذوب پایین
فلزات مناسب:
- روی
- قلع
- سرب
مزایا:
- چرخه سریعتر
- هزینه عملیاتی کمتر
- راندمان بالا
محدودیت:
برای آلیاژهای دمای بالا مناسب نیست.
دایکست محفظه سرد (Cold Chamber Die Casting)
در این روش، فلز در کوره جداگانه ذوب میشود و در هر سیکل مقدار مشخصی از مذاب وارد Shot Sleeve میشود و پیستون آن را به قالب میراند. چون سیستم تزریق دائماً در مذاب غوطهور نیست، آلیاژهای با نقطه ذوب بالاتر قابل تولید هستند:
- آلومینیوم (پرمصرفترین فلز دایکست)
- منیزیم
- مس و آلیاژهای مسی (برنج)
- برخی آلیاژهای روی با آلومینیوم بالا (مانند ZA-27)
Cold Chamber در تولید قطعات آلومینیومی خودرو و صنعت اهمیت ویژهای دارد. زمان سیکل در آن معمولاً طولانیتر از Hot Chamber است، اما توانایی تولید قطعات بزرگتر و استحکام بالاتر را دارد.
کاربرد:
- آلومینیوم
- منیزیم
- برنج
مزایا:
- مناسب برای فلزات با نقطه ذوب بالا
- کنترل بهتر کیفیت مذاب
معایب:
- سیکل کندتر
- اتلاف حرارتی بیشتر
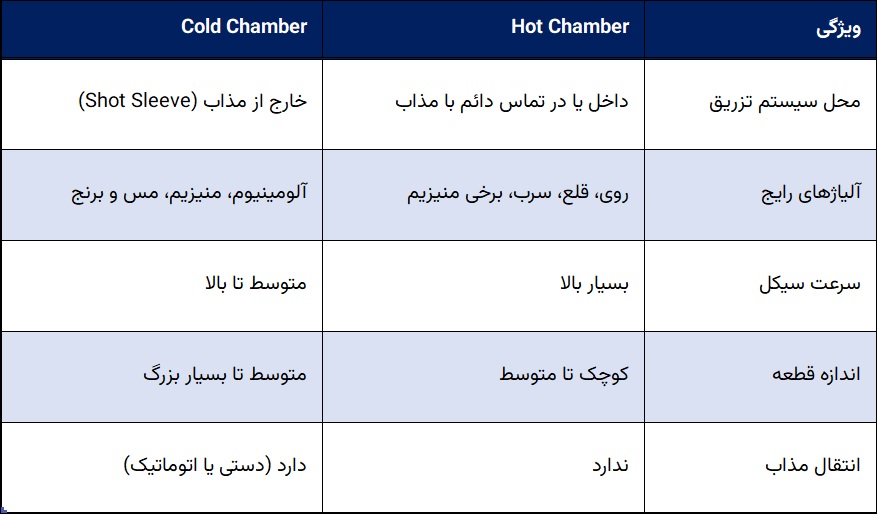
جدول 1 – مقایسه Hot Chamber و Cold Chamber
آلیاژهای رایج در دایکست
آلومینیوم
آلومینیوم مهمترین فلز مصرفی در دایکست است. دلایل آن چگالی پایین، نسبت استحکام به وزن مناسب، مقاومت به خوردگی، رسانایی حرارتی خوب، قابلیت بازیافت و امکان تولید قطعات پیچیده است. آلیاژهای پرکاربرد شامل A380 و ADC12 (آلیاژهای آلومینیوم–سیلیسیوم–مس)، A360 و AlSi12 هستند. هوزینگها، پوسته گیربکس، قطعات موتور، اجزای ساختاری و محفظههای خودروهای برقی از کاربردهای اصلی آناند.
آلومینیوم تمایل زیادی به چسبیدن به فولاد قالب و تشکیل ترکیبات بینفلزی آهن–آلومینیوم (Soldering) دارد؛ به همین دلیل مدیریت سطح قالب و انتخاب روانساز مناسب در دایکست آلومینیوم اهمیت بالایی دارد.
روی
آلیاژهای روی (مانند Zamak 3 و Zamak 5) سیالیت بسیار خوب دارند، جزئیات ظریف را کامل پر میکنند و کیفیت سطح مناسبی ایجاد میکنند. چون دمای ذوب پایینی دارند، سیکل سریعتر و عمر قالب معمولاً بیشتر از آلومینیوم است. کاربردها شامل یراقآلات، قطعات تزئینی، قطعات الکتریکی و قطعات کوچک دقیق است.
منیزیم
منیزیم سبکترین فلز ساختاری رایج است و برای کاهش وزن اهمیت دارد. آلیاژهایی مانند AZ91D و AM60B در قطعات خودرو، تجهیزات الکترونیکی و برخی قطعات هوافضایی و تجهیزات سبک استفاده میشوند. ذوب و نگهداری منیزیم نیازمند محافظت ویژه در برابر اکسیداسیون و آتشسوزی است.
مس و برنج
آلیاژهای مسی در مواردی که استحکام، مقاومت به سایش یا خواص الکتریکی اهمیت دارد استفاده میشوند. دمای بالای ذوب این آلیاژها، فشار حرارتی شدیدی به قالب، سیستم تزریق و روانساز وارد میکند و عمر قالب را کاهش میدهد.
اجزای اصلی دستگاه دایکست
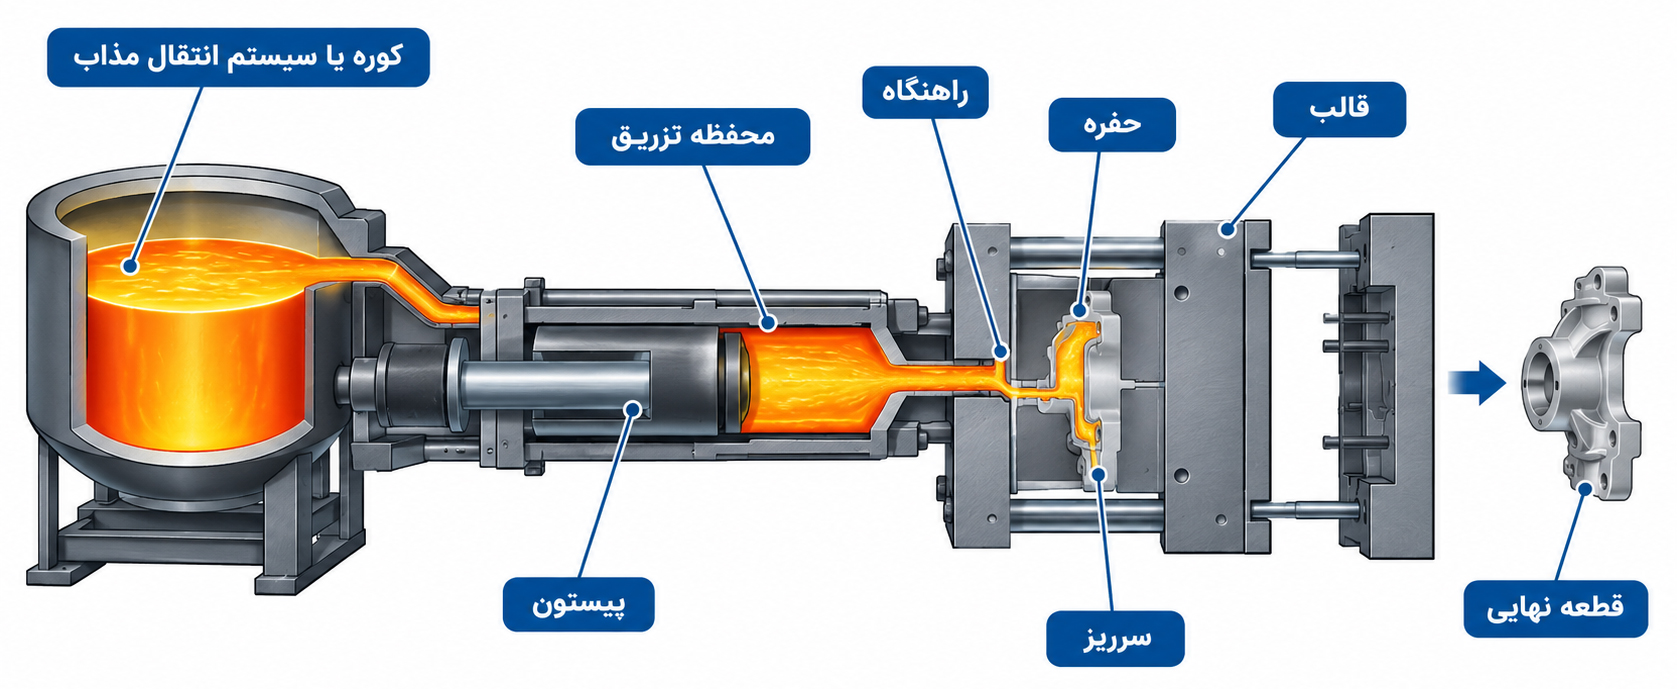
واحد تزریق (Injection Unit)
وظیفه انتقال فلز مذاب به قالب را بر عهده دارد.
واحد قفلکننده (Clamping Unit)
قالب را در برابر فشار بالای تزریق بسته نگه میدارد.
قالب دایکست (Die)
مهمترین و گرانترین بخش فرآیند است.
قالب معمولاً شامل:
- حفره اصلی
- کانال راهگاه
- سیستم خنککاری
- سیستم تهویه
- پینهای پران
است.
سیستم راهگاهی
سیستم راهگاهی (Runner، Gate، Overflow و Vent) مسیر مذاب از Shot Sleeve تا حفره را تعیین میکند. طراحی نامناسب آن باعث پرشدن نادرست، تلاطم، حبس هوا، Cold Shut، اکسیداسیون و افزایش ضایعات میشود. در قطعات پیچیده، محل گیت و مسیر جریان باید طوری باشد که همه نواحی قالب بهصورت کنترلشده و با جبهه جریان پیوسته پر شوند. طراحی ضعیف گیت همچنین میتواند باعث برخورد مستقیم جت مذاب با سطح قالب و فرسایش موضعی شود.
سیستم تهویه (Venting)
پیش از تزریق، حفره قالب پر از هوا و گاز است. اگر این گازها (و بخار و بخارات ناشی از اسپری) راهی برای خروج نداشته باشند، در قطعه محبوس میشوند و منبع مهم Gas Porosity خواهند بود. سیستم تهویه باید گاز را خارج کند بدون آنکه مذاب کنترلنشده از قالب بیرون بزند. طراحی Vent، Overflow و در صورت نیاز سیستم خلأ، در قطعات پرنیاز اهمیت زیادی دارد. ونتها باید در طول تولید باز و تمیز بمانند؛ رسوب دایکوت و پاشش فلز میتواند آنها را مسدود کند.
سیستم خنککاری
قالب در هر سیکل مقدار زیادی گرما دریافت میکند. کانالهای خنککاری باید طوری طراحی شوند که دمای قالب کنترل شود، نقاط داغ کاهش یابد، تعادل حرارتی حفظ شود و تنش حرارتی کمتر شود. در نواحی داغ و دور از خنککاری اصلی، از خنککاری موضعی (Spot Cooling) نیز استفاده میشود. اما خنککاری بیش از حد هم مشکلساز است و میتواند باعث Cold Shut، پرشدن ناقص و تنش حرارتی شود. هدف «بیشترین خنککاری» نیست؛ خنککاری کنترلشده و یکنواخت است.
سیستم کنترل دما
برای حفظ دمای پایدار قالب استفاده میشود.
مزایای فرآیند دایکست
۱. دقت ابعادی فوقالعاده
قطعات دایکست معمولاً نیاز بسیار کمی به ماشینکاری دارند.
۲. کیفیت سطح عالی
سطح قطعات صاف و یکنواخت است و برای رنگ یا آبکاری مناسب میباشد.
۳. سرعت تولید بسیار بالا
در خطوط مدرن، زمان تولید هر قطعه ممکن است تنها چند ثانیه باشد.
۴. امکان تولید قطعات پیچیده
دایکست قابلیت تولید:
- دیواره نازک
- حفره داخلی
- رزوه
- شیار
- هندسه پیچیده
را دارد.
۵. استحکام مکانیکی بهتر
به دلیل سرعت بالای انجماد، ساختار متالورژیکی ریزتر و متراکمتر میشود.
۶. کاهش هزینه تولید انبوه
هرچند هزینه قالب زیاد است، اما در تیراژ بالا هزینه هر قطعه بسیار اقتصادی خواهد بود.
مهمترین عیوب دایکست و دلایل ایجاد آنها
عیوب دایکست معمولاً حاصل یک عامل منفرد نیستند. برای مثال، تخلخل میتواند ناشی از طراحی قالب، شرایط مذاب، سرعت تزریق، تهویه، دمای قالب و حتی شرایط اسپری باشد. بنابراین رفع پایدار هر عیب نیازمند یافتن علت ریشهای (Root Cause) است، نه تغییر تصادفی پارامترها.
تخلخل گازی (Gas Porosity)
حفرههای کروی و صاف داخل قطعه که از گاز محبوس ایجاد میشوند. منابع آن عبارتاند از هوای محبوس در قالب و Shot Sleeve، تلاطم مذاب، تهویه ناکافی، گاز محلول در مذاب (مانند هیدروژن)، بخار و گاز حاصل از اسپری و تجزیه روانساز. کنترل تخلخل معمولاً نیازمند بررسی همزمان طراحی قالب و پارامترهای فرآیند است.
تخلخل انقباضی (Shrinkage Porosity)
هنگام انجماد، حجم فلز کم میشود. اگر مذاب کافی برای جبران انقباض در دسترس نباشد (بهدلیل گیت بسیار نازک، انجماد زودهنگام گیت، ضخامت زیاد یا فشار تقویتی ناکافی)، حفرههای نامنظم و زبر ایجاد میشود. این عیب بیشتر در نواحی ضخیم و نقاط داغ مشاهده میشود.
Cold Shut
وقتی دو جبهه جریان مذاب بهدلیل کاهش دما به هم جوش نخورند، خط یا شیار نامنظم روی سطح یا درون قطعه ایجاد میشود. دلایل: دمای پایین مذاب یا قالب، سرعت پایین تزریق، طراحی نامناسب گیت یا مسیر جریان و انجماد زودهنگام.
پرشدن ناقص (Misrun)
ناحیهای از قطعه کاملاً پر نمیشود. علل مشابه Cold Shut هستند، بهعلاوه ضعف تهویه، سرعت یا فشار ناکافی و حجم مذاب کم.
پلیسه (Flash)
لایه نازک فلز در خط جدایش یا اطراف کورها و اسلایدها. دلایل: نیروی قفل ناکافی، فشار بیش از حد، سایش یا آسیب خط جدایش، عدم همراستایی و وجود فاصله در Parting Line.
جوش خوردن فلز به قالب (Soldering)
وقتی لایه محافظ سطح قالب (فیلم دایکوت و لایههای سطحی) در یک ناحیه موضعی از بین برود و دمای آن ناحیه بالا باشد، آلومینیوم مذاب به فولاد قالب میچسبد و ترکیبات بینفلزی آهن–آلومینیوم تشکیل میدهد. نتیجه آن آسیب سطح قالب، افزایش نیروی اجکتور، خرابی سطح قطعه، توقف خط و کاهش عمر قالب است. عوامل مؤثر عبارتاند از دمای موضعی قالب، دمای مذاب، سرعت برخورد جت مذاب، ترکیب شیمیایی آلیاژ (از جمله آهن کم در آلیاژ) و وضعیت سطح قالب.
روانساز مناسب یکی از ابزارهای مهم کنترل Soldering است، اما حل ریشهای مشکل معمولاً نیازمند اصلاح دمای نقطهای، طراحی گیت یا ترمیم سطح قالب نیز هست. صرفاً زیاد کردن دایکوت معمولاً جواب نمیدهد.
فرسایش قالب (Erosion / Washout)
جریان پرسرعت مذاب در نواحی خاص، بهویژه اطراف گیت و نقاط برخورد مستقیم، سطح فولاد را میساید و میخورد. این مسئله با کاهش سرعت گیت، اصلاح زاویه ورود و بهبود طراحی قابل کنترل است.
تاول (Blister)
برآمدگیهای سطحی که در اثر گاز یا هوای محبوس زیر سطح قطعه ایجاد میشوند و در برخی موارد بعد از خروج قطعه، رنگ، عملیات حرارتی یا حرارتدهی ظاهر میشوند. این عیب برای قطعاتی که حرارتدهی میشوند یا آبکاری و رنگ میشوند بسیار مهم است.
ترک در قطعه
ترک میتواند منشأ حرارتی، مکانیکی یا متالورژیکی داشته باشد. عواملی مانند تنش حرارتی، هندسه نامناسب (گوشههای تیز)، تغییرات سریع دما، خروج نامناسب قطعه و تنش پسماند در بروز آن نقش دارند.
ترکهای حرارتی قالب (Heat Checking)
علاوه بر عیوب قطعه، خود قالب هم دچار خرابی میشود. نوسان مکرر دما بین تماس با مذاب داغ و اسپری خنککننده باعث خستگی حرارتی و ایجاد شبکهای از ترکهای ریز روی سطح قالب میشود (Heat Checking). این ترکها روی قطعه بهصورت خطوط برجسته ظاهر میشوند و محل مناسبی برای چسبندگی و رسوب هستند. اسپری بیش از حد یا بسیار سرد، آن را تشدید میکند.
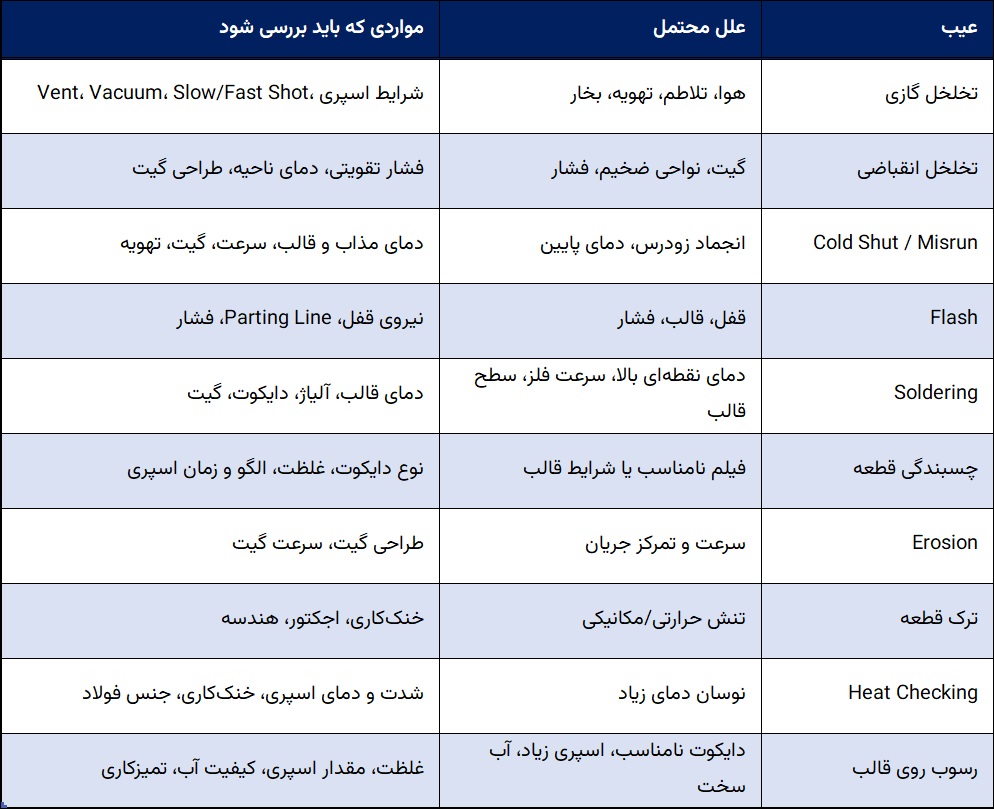
جدول 2- جدول عیب یابی سریع
نقش طراحی قالب و کنترل فرآیند در دایکست
عملکرد پایدار در فرآیند دایکست حاصل عملکرد صحیح مجموعهای از عوامل بههمپیوسته است. طراحی قالب، سیستم راهگاهی و گیت، تهویه، خنککاری، پارامترهای تزریق، کیفیت مذاب و نحوه استفاده از دایکوت، همگی مستقیماً بر کیفیت قطعه و پایداری تولید اثر میگذارند.
طراحی قالب؛ پایه تولید پایدار
قالب دایکست فقط وظیفه شکلدهی به قطعه را بر عهده ندارد؛ بلکه باید جریان مذاب، تخلیه هوا، انتقال حرارت و انجماد فلز را نیز کنترل کند.
محل و هندسه گیتها، راهگاهها و Overflowها باید بهگونهای طراحی شوند که جریان مذاب با حداقل آشفتگی و در مسیر مناسب وارد حفره قالب شود. در کنار آن، سیستم خنککاری باید توزیع دمایی مناسبی ایجاد کند تا از شکلگیری نقاط داغ و تنشهای حرارتی بیش از حد جلوگیری شود.
به همین دلیل، حتی در صورت استفاده از دستگاه پیشرفته و پارامترهای تزریق مناسب، طراحی نامناسب قالب میتواند باعث بروز عیوبی مانند تخلخل، Cold Shut، Soldering، اعوجاج و ناپایداری ابعادی شود.
اهمیت سیستم تهویه (Venting)
هنگام تزریق سریع مذاب، هوای موجود در حفره قالب باید در مدت بسیار کوتاهی تخلیه شود. در صورت ناکافی بودن سیستم Venting، بخشی از هوا و گازها در داخل قطعه محبوس میشوند و میتوانند به افزایش تخلخل و افت خواص مکانیکی منجر شوند.
بنابراین، طراحی و نگهداری صحیح ونتها یکی از الزامات تولید قطعات با کیفیت بالا است. باز بودن مسیرهای تخلیه، تمیزی سطوح Vent و عملکرد صحیح سیستم خلأ، در فرآیندهای Vacuum Die Casting اهمیت بیشتری پیدا میکند.
کنترل کیفیت در فرآیند دایکست
کنترل کیفیت در دایکست نباید تنها به بررسی ظاهری قطعه محدود شود. بسته به نوع قطعه و الزامات عملکردی آن، پارامترهای مختلفی باید بهصورت دورهای یا پیوسته پایش شوند.
مهمترین موارد شامل موارد زیر است:
ابعاد و وزن قطعه
کیفیت سطح و میزان Flash
Cold Shut و Soldering
تخلخل با استفاده از برش، آزمون چگالی، رادیوگرافی یا CT Scan
ترک و نشتی در قطعات تحت فشار
استحکام و ساختار داخلی
آزمونهای غیرمخرب برای قطعات حساس و ایمنی
پایش این شاخصها در کنار ثبت پارامترهای فرآیند، امکان شناسایی زودهنگام تغییرات و جلوگیری از تولید حجم بالای قطعات معیوب را فراهم میکند.
کنترل فرآیند با داده
در یک خط تولید پایدار، تنها بررسی اینکه قطعه «خوب» یا «بد» است کافی نیست؛ روند تغییرات پارامترهای فرآیند نیز اهمیت زیادی دارد.
برای مثال، افزایش تدریجی دمای قالب همراه با افزایش زمان سیکل و Soldering میتواند نشانه تغییر شرایط حرارتی قالب باشد. ثبت پارامترهایی مانند دمای مذاب و قالب، Slow Shot، Fast Shot، فشار تزریق، زمان پرشدن، زمان سیکل، شرایط خنککاری و پارامترهای اسپری دایکوت، امکان تحلیل دقیقتر فرآیند را فراهم میکند.
دوربینهای حرارتی نیز میتوانند برای بررسی توزیع دما روی قالب و شناسایی نقاط داغ مورد استفاده قرار گیرند.
نقش روانساز و دایکوت در دایکست
در کنار طراحی قالب و پارامترهای تزریق، روانساز یا Release Agent یکی از عوامل مهم در پایداری فرآیند دایکست است. دایکوت با ایجاد یک لایه کنترلشده روی سطح قالب، از تماس مستقیم و نامطلوب فلز با سطح قالب جلوگیری میکند و همزمان بر انتقال حرارت و فرآیند جدایش قطعه اثر میگذارد.
یک دایکوت مناسب میتواند به موارد زیر کمک کند:
کاهش چسبندگی قطعه به قالب
تسهیل خروج قطعه
کنترل انتقال حرارت بین مذاب و قالب
کاهش سایش و آسیب حرارتی سطح قالب
بهبود کیفیت سطح قطعه
کاهش احتمال Soldering در شرایط مناسب فرآیند
کمک به پایداری سیکل تولید
با این حال، عملکرد دایکوت را نباید جدا از سایر پارامترهای فرآیند ارزیابی کرد. دما، سرعت جریان مذاب، طراحی گیت، وضعیت سطح قالب، شرایط خنککاری و روش اسپری همگی بر عملکرد نهایی آن اثر دارند.
پیشنهاد: برای آشنایی با مفهوم روانساز، مقاله روانساز چیست؟ را مطالعه کنید.
چرا افزایش دایکوت همیشه راهحل نیست؟
یکی از خطاهای رایج در مواجهه با چسبندگی قطعه، افزایش بیش از حد مقدار دایکوت است. افزایش مصرف دایکوت لزوماً به معنای بهبود Release نیست.
مصرف بیش از حد میتواند باعث افزایش رطوبت و بخار، ایجاد رسوب روی قالب، تغییر انتقال حرارت، افزایش مصرف محصول و در برخی شرایط ایجاد مشکلات سطحی شود.
بنابراین، در صورت بروز چسبندگی، ابتدا باید علت اصلی شناسایی شود و سپس پارامترهای اسپری اصلاح شوند.
اگر قطعه دایکست به قالب میچسبد چه باید کرد؟
چسبندگی قطعه به قالب معمولاً یک علت واحد ندارد. برای عیبیابی اصولی، بهتر است موارد زیر بهترتیب بررسی شوند:
- دمای کلی و موضعی قالب
- دمای مذاب
- محل دقیق بروز چسبندگی
- وضعیت سطح قالب و وجود Soldering یا خراش
- پوششدهی مناسب ناحیه موردنظر توسط دایکوت
- غلظت واقعی دایکوت
- کیفیت آب و نحوه رقیقسازی
- زمان تبخیر و Air Blow
- سرعت جریان مذاب در ناحیه مشکلدار
- طراحی گیت و احتمال برخورد مستقیم جت مذاب با سطح قالب
- میزان Draft و شرایط خروج قطعه
این رویکرد بسیار دقیقتر از افزایش کورکورانه مقدار اسپری دایکوت است؛ زیرا در بسیاری از موارد، ریشه مشکل در شرایط حرارتی، طراحی قالب یا پارامترهای تزریق قرار دارد.
فرآیندهای پیشرفته دایکست
دایکست خلأ (Vacuum Die Casting)
در Vacuum Die Casting، هوا و گاز موجود در حفره قالب و در برخی سیستمها در Shot Sleeve، پیش از تزریق یا همزمان با آن تخلیه میشوند.
کاهش گاز محبوس میتواند به کاهش تخلخل و بهبود خواص مکانیکی قطعه کمک کند. در برخی کاربردهای High Vacuum، کیفیت آببندی قالب اهمیت زیادی دارد تا سطح خلأ موردنظر در طول فرآیند حفظ شود.
در این فرآیند، کنترل شرایط اسپری نیز اهمیت ویژهای دارد؛ زیرا آب و باقیمانده دایکوت میتوانند در زمان تزریق تبخیر شده و بر عملکرد سیستم خلأ اثر بگذارند.
دایکست ساختاری و Giga Casting
افزایش استفاده از آلومینیوم در خودروهای مدرن و بهخصوص خودروهای برقی، توسعه قطعات ساختاری بزرگ را سرعت داده است.
در Giga Casting، قطعات بزرگی که پیشتر از چندین جزء مجزا تشکیل میشدند، در قالب یک قطعه بزرگ و یکپارچه تولید میشوند. این رویکرد میتواند تعداد قطعات، اتصالات و مراحل مونتاژ را کاهش دهد.
البته تولید قطعات بزرگ نیازمند کنترل دقیقتر پارامترهایی مانند طراحی قالب، سیستم خلأ، خنککاری، شرایط حرارتی و نحوه اعمال دایکوت است.
Semi-Solid Die Casting
در دایکست نیمهجامد، فلز با ساختاری شامل فاز جامد و مایع به قالب تزریق میشود. ویژگیهای جریان این ماده میتواند به کاهش گاز محبوس و تولید قطعات با تخلخل کمتر و خواص مکانیکی مناسبتر کمک کند.
کاربرد دایکست در صنایع مختلف
صنعت خودرو
صنعت خودرو یکی از بزرگترین مصرفکنندگان قطعات دایکست است. پوسته گیربکس، هوزینگها، قطعات موتور و انتقال قدرت، قطعات ساختاری، محفظه باتری و اجزای سیستمهای الکترونیکی از جمله کاربردهای این فرآیند هستند.
حرکت صنعت خودرو به سمت سبکسازی و توسعه خودروهای برقی نیز باعث افزایش استفاده از آلیاژهای سبک، بهویژه آلومینیوم، در قطعات دایکست شده است.
صنایع الکترونیک و مخابرات
در تجهیزات الکترونیکی، ترکیبی از دقت ابعادی، کیفیت سطح، وزن کم، هندسه پیچیده و قابلیت انتقال حرارت اهمیت دارد.
هیتسینکها، بدنه تجهیزات، محفظههای صنعتی و برخی قطعات تجهیزات مخابراتی از کاربردهای مهم دایکست در این حوزه هستند.
علاوه بر این، دایکست در صنایعی مانند لوازم خانگی، روشنایی، تجهیزات صنعتی، ابزارهای برقی و برخی کاربردهای پزشکی نیز مورد استفاده قرار میگیرد.
مقایسه دایکست با سایر روشهای ریختهگری
انتخاب روش ریختهگری به عواملی مانند تیراژ، هندسه قطعه، دقت ابعادی، کیفیت سطح، نوع آلیاژ و هزینه ابزار بستگی دارد.
دایکست در تولید انبوه قطعاتی که به دقت ابعادی بالا، کیفیت سطح مناسب و زمان سیکل کوتاه نیاز دارند، مزیت قابلتوجهی دارد. در مقابل، هزینه اولیه قالب در این روش بالاتر است و برای تولید با تیراژ بسیار پایین همیشه اقتصادیترین گزینه نیست.
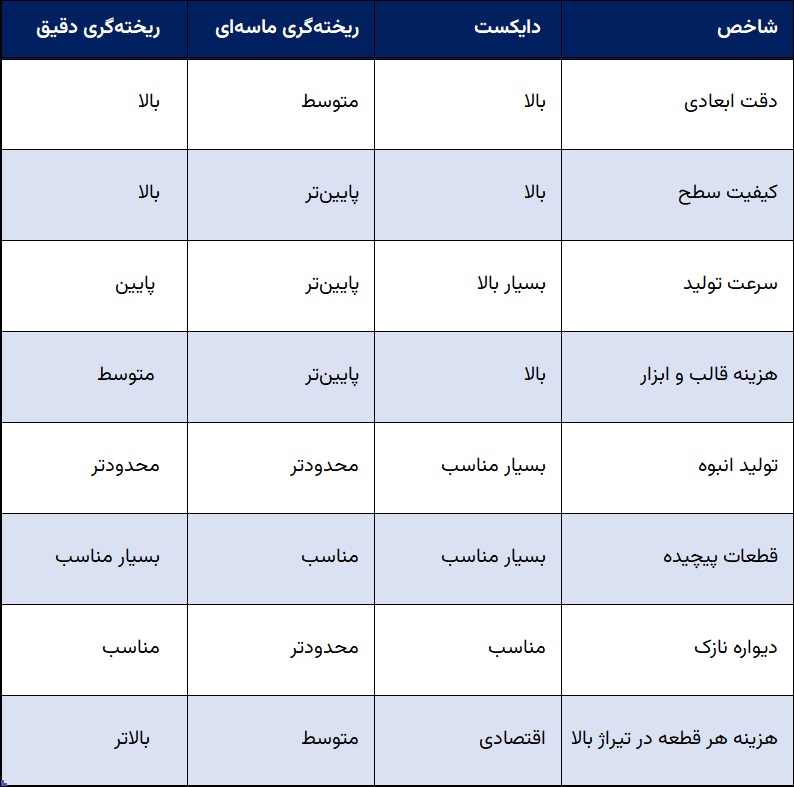
جدول 3- مقایسه دایکست با سایر روشهای ریختهگری
چه زمانی دایکست بهترین انتخاب است؟
دایکست معمولاً زمانی انتخاب مناسبی است که تولیدکننده به ترکیبی از تیراژ بالا، سرعت تولید، دقت ابعادی، کیفیت سطح، هندسه پیچیده یا دیوارههای نسبتاً نازک نیاز داشته باشد و امکان سرمایهگذاری برای ساخت قالب وجود داشته باشد.
برای تیراژهای بسیار پایین، قطعات بسیار بزرگ یا کاربردهایی با محدودیتهای خاص آلیاژی و هندسی، روشهای دیگر ریختهگری ممکن است گزینه اقتصادیتری باشند.
چکلیست اپراتور دایکست پیش از شروع تولید
1. قالب
آیا قالب تمیز است و رسوب یا آثار Soldering ندارد؟
آیا مسیرهای Vent باز هستند؟
آیا گیت و راهگاه آسیب ندیدهاند؟
آیا پینهای اجکتور و اسلایدها عملکرد صحیح دارند؟
2. خنککاری
آیا جریان و دمای سیال خنککننده مناسب است؟
آیا نقطه داغ غیرعادی در قالب وجود دارد؟
آیا دمای قالب پایدار است؟
3. مذاب
آیا دمای مذاب در محدوده تعیینشده قرار دارد؟
آیا سرباره و اکسید بهدرستی کنترل شدهاند؟
آیا انتقال مذاب به Shot Sleeve یکنواخت است؟
4. تزریق
آیا Slow Shot صحیح است؟
آیا تغییر به Fast Shot در موقعیت مناسب انجام میشود؟
آیا فشار و زمان تزریق پایدار است؟
آیا پلانجر و Shot Sleeve از نظر روانکاری و سایش در شرایط مناسب قرار دارند؟
5. دایکوت
آیا دایکوت با آلیاژ و قالب سازگار است؟
آیا رقیقسازی مطابق دستورالعمل انجام شده است؟
آیا غلظت واقعی کنترل شده است؟
آیا کیفیت آب مناسب است؟
آیا نازلها تمیز هستند و الگوی اسپری یکنواخت است؟
آیا زمان تبخیر و Air Blow کافی است؟
آیا رسوب قابل مشاهدهای روی قالب وجود دارد؟
6. قطعه
آیا میزان Flash، Soldering یا Cold Shut افزایش یافته است؟
آیا کیفیت سطح یا وزن قطعه نسبت به شرایط معمول تغییر کرده است؟
این چکلیست میتواند بهعنوان یک ابزار ساده برای شناسایی تغییرات فرآیند پیش از افزایش ضایعات مورد استفاده قرار گیرد.
جمعبندی
تولید قطعه دایکست با کیفیت پایدار، حاصل عملکرد صحیح یک مجموعه بههمپیوسته است:
آلیاژ و کیفیت مذاب + قالب + سیستم تزریق + خنککاری + تهویه + دایکوت و روانساز + اجکتور + کنترل فرآیند
هر یک از این عوامل میتواند بر عملکرد سایر بخشها اثر بگذارد. برای مثال، چسبندگی قطعه ممکن است در نگاه اول به عملکرد دایکوت نسبت داده شود، اما علت اصلی میتواند دمای موضعی قالب، سرعت جریان فلز، طراحی گیت، وضعیت سطح قالب یا Draft ناکافی باشد.
به همین دلیل، عیبیابی در دایکست باید با یک نگاه فرآیندی و مبتنی بر داده انجام شود، نه با تغییر تصادفی یک پارامتر.
در چنین رویکردی، دایکوت نیز بهعنوان یکی از اجزای فرآیند، باید بر اساس شرایط واقعی قالب، آلیاژ، دمای کاری، روش اسپری و الزامات قطعه انتخاب و تنظیم شود.
سؤالات متداول درباره دایکست
دایکست چیست؟
دایکست یا ریختهگری تحت فشار، فرآیندی برای تولید قطعات فلزی است که در آن فلز مذاب با سرعت و فشار بالا به داخل یک قالب فولادی دائمی تزریق میشود. پس از پر شدن و انجماد، قطعه از قالب خارج میشود.
تفاوت دایکست محفظه گرم و سرد چیست؟
در Hot Chamber، سیستم تزریق در تماس مستقیم با مذاب قرار دارد و بیشتر برای آلیاژهایی با نقطه ذوب پایین مانند روی استفاده میشود.
در Cold Chamber، فلز در کورهای جداگانه ذوب شده و در هر سیکل مقدار مشخصی از مذاب به Shot Sleeve منتقل میشود. این روش در تولید قطعات آلومینیومی، منیزیمی و برخی آلیاژهای مسی کاربرد دارد.
مهمترین فلزات مورد استفاده در دایکست کداماند؟
آلومینیوم، روی، منیزیم و برخی آلیاژهای مسی از مهمترین فلزات مورد استفاده در دایکست هستند. آلومینیوم یکی از پرکاربردترین آلیاژها در این فرآیند است.
مهمترین عیوب دایکست چیست؟
تخلخل گازی و انقباضی، Cold Shut، Misrun، Flash، Soldering، Erosion، ترک، Blister و برخی عیوب سطحی از مشکلات رایج در دایکست هستند.
این عیوب معمولاً نتیجه یک عامل منفرد نیستند و میتوانند از برهمکنش کیفیت مذاب، طراحی قالب و راهگاه، دمای قالب و فلز، پارامترهای تزریق، تهویه، خنککاری، روانساز و شرایط کلی فرآیند ایجاد شوند.
چرا قطعه دایکست به قالب میچسبد؟
چسبندگی میتواند به عواملی مانند دمای نامناسب قالب یا مذاب، دمای موضعی بالا، Soldering، سرعت زیاد جریان فلز، طراحی نامناسب گیت، Draft ناکافی یا عملکرد نامناسب دایکوت مربوط باشد. بنابراین برای رفع مشکل باید ابتدا محل و علت چسبندگی مشخص شود.
آیا افزایش مقدار دایکوت باعث کاهش چسبندگی میشود؟
لزوماً خیر. افزایش بیش از حد دایکوت میتواند باعث افزایش رسوب، بخار، مصرف محصول و تغییر شرایط انتقال حرارت شود. در نتیجه، قبل از افزایش مقدار اسپری باید علت اصلی چسبندگی شناسایی و بر اساس آن شرایط فرآیند اصلاح شود.
بهترین دمای قالب دایکست چقدر است؟
دمای ثابتی برای همه فرآیندها وجود ندارد. دمای مناسب به آلیاژ، هندسه قطعه، قالب، زمان سیکل، سرعت تزریق و نوع دایکوت بستگی دارد و باید برای هر قطعه تعیین و اعتبارسنجی شود.



No comment for this post.